

Bearbeitung von 6061 Aluminium bis ±0,01mm: Ein Systemansatz
Veröffentlicht am Mittwoch, 21. Oktober 2026
Inhaltsleitung:Das Schlagen von ±0,01mm auf 6061 Aluminium geht nicht um Maschinengenauigkeit - es geht um die Kontrolle systematischer Fehler. Erfahren Sie einen bewährten Prozess: thermische Verformungskompensation, Spindelauslaufprüfungen, Schneidkraft-Kontrolle und SPC-Überwachung, um die Nachprüfung in Prozessverhütung zu verwandeln und eine stabile Charge zu erzielen
Die Herstellung von 6061 Aluminium-Teilen auf ±0,01mm geht nicht um die Genauigkeit der Werkzeugmaschine
6061 hat gute Bearbeitbarkeit und stabile Abmessungen - kein Problem für gewöhnliche Präzisionsteile. Aber wenn die Präzision auf ±0,01mm gedrückt wird, wird das Prozessfenster viel schmaler. Egal wie hoch die Nennpräzision der Maschine ist, sie wird immer noch in der Chargenproduktion driften. An diesem Punkt muss der Prozessingenieur keine Parameter einstellen, sondern mehrere systematische Fehlerquellen festhalten: Wärme, Ablauf, Schneidkraft und Datenüberwachung.
Thermische Verformung: zuerst messen, dann über Kompensation sprechen
Auf dem Niveau von ±0,01 mm verbraucht die thermische Dehnung der Spindel und der Kugelschraube oft mehr als 30% des Fehlerbudgets. Die direkte Bearbeitung ohne Messung der thermischen Eigenschaften ist wie die Einstellung der Werkzeugkompensation mit den Augen verbunden.
Ein zuverlässigerer Ansatz besteht darin, die Maschine acht Stunden vor der Chargenbearbeitung im Leerlauf zu laufen, die Axialdehnung der Spindel und die Z-Achse-Positionierungsdrift aufzuzeichnen und ein Temperaturanstieg—Kompensationsbetrag" Aufsuchen Tabelle. Maschinen mit Temperatursensoren können die CNC direkt Kompensationswerte einstellen lassen. Auch Maschinen ohne diese Funktion sind nicht hoffnungslos: Kalibrieren Sie den Z-Nullpunkt einmal auf dem ersten Teil, prüfen Sie dann alle zwei Stunden mit einem Standardteil und versetzen Sie manuell die Werkzeuglänge. Schwierig, aber es funktioniert.
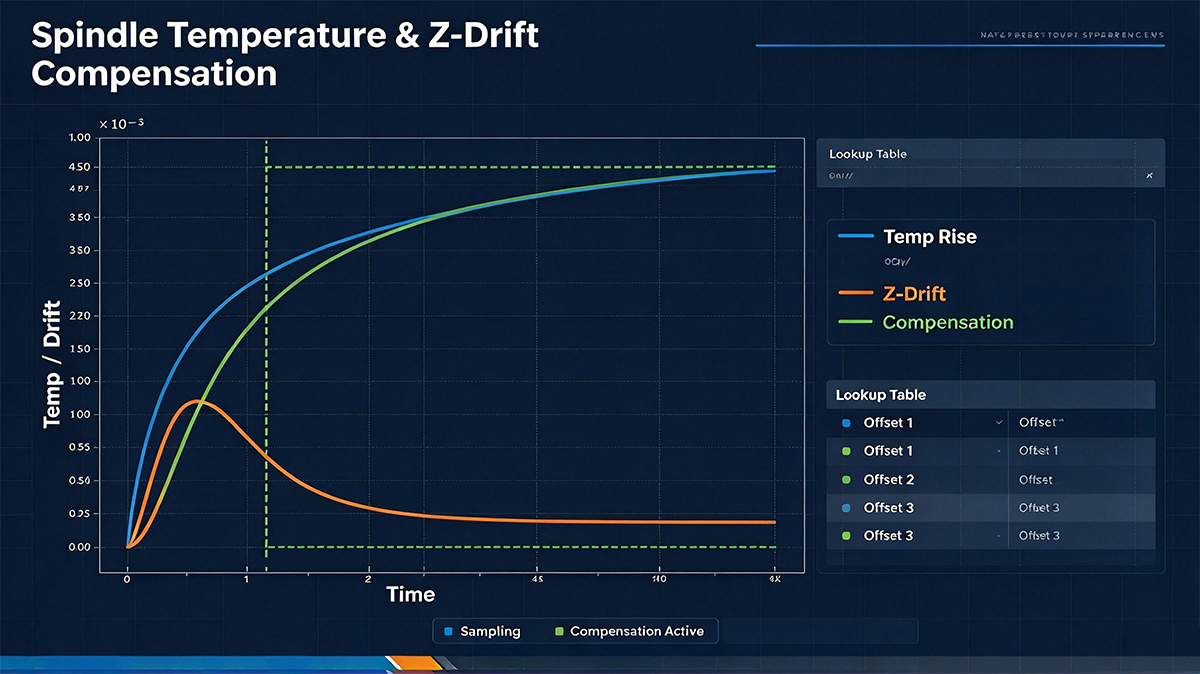
Spindel Temperaturanstieg und Z-Richtung Drift Kompensationskurve
Spindelauslauf und Werkzeugdynamische Balance: überprüfen Sie zuerst die Konus, dann diskutieren Sie Werkzeughalter
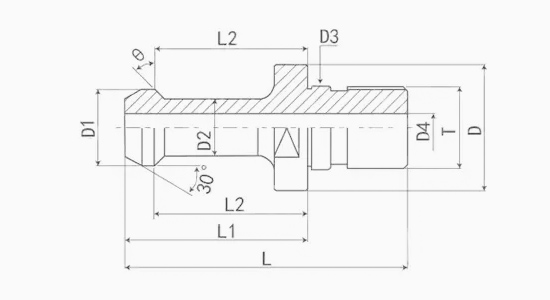
Die Haltung der Spindel radialen Ablauf innerhalb von 0,005mm ist die Endlinie. Wenn es außerhalb der Spezifikation ist, eilen Sie sich nicht, die Spindel zu ersetzen - überprüfen Sie, ob der Kegel sauber ist und ob die Zugstud-Kopffläche beschädigt ist. Ausschließen Sie diese beiden Flecken, bevor Sie Schleifen und Reparatur in Betracht ziehen.
Auf der Werkzeugseite laufen Endfräse unter Φ6mm über 12000r/min - die Zentrifugalvibration aus Ungleichgewicht wird direkt zu Seitenwand-Chatter-Marken und dimensionaler Streuung. Werkzeughalter und Werkzeuge sollten G2.5 Grad dynamische Balancing als Montage unterzogen werden, und der Überhang sollte möglichst innerhalb von 4x Durchmesser gehalten werden. Nachdem Sie das Werkzeug geladen haben, überprüfen Sie den Klingenauslauf mit einem Zifferblatt - wenn er 0,008 mm übersteigt, wechseln Sie den Werkzeughalter oder klemmen Sie ihn erneut. Beruhige dich nicht.
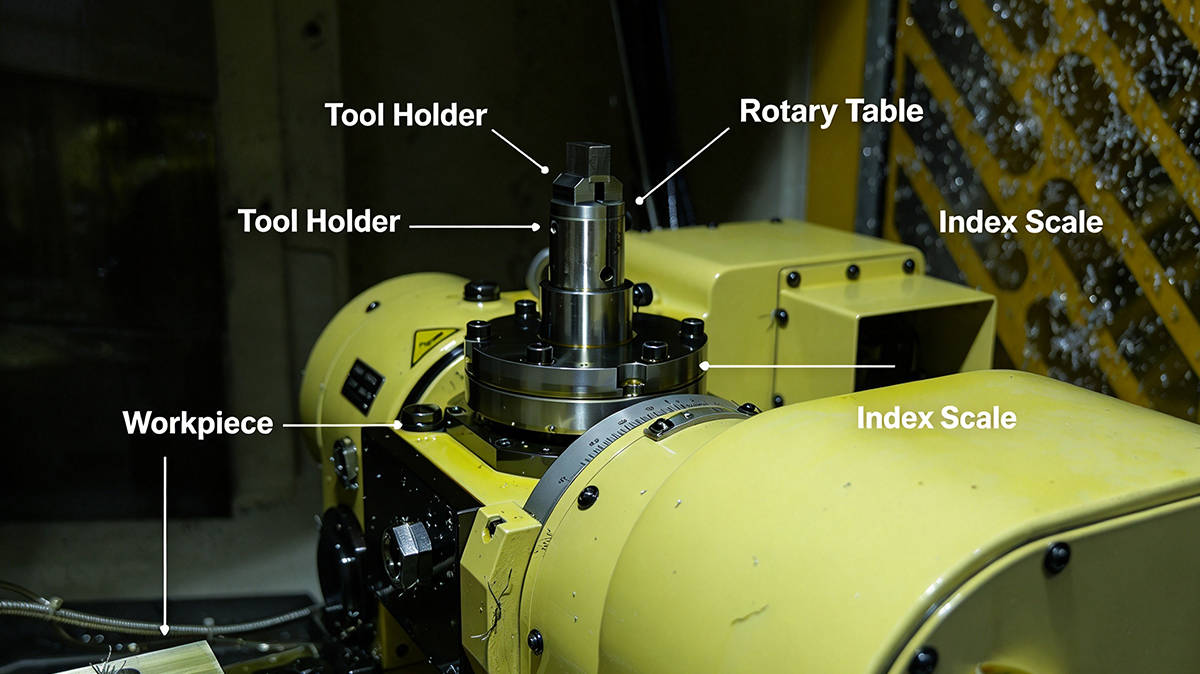
Dynamisches Ausgleich und Ausfallprüfung der Werkzeugbaugruppe
Schneidkraft: sperren Sie die Fertigstellungsparameter ab, lassen Sie die Bediener nicht auf der Fliege anpassen
6061-Veredelung folgt der hohen Geschwindigkeit, kleinen radialen Eingriff, moderate Zufuhr-pro-Zahn-Ansatz - das Ziel ist, radiale Schnittkraft Schwankungen zu unterdrücken. Die Fertigungszulassung sollte bei 0,15-0,25 mm gesteuert werden, Kletterfräsen, konstanter radialer Eingriff. Für dünnwandige Teile, symmetrische Materialentfernung oder Hilfsstütze – darüber müssen Sie sich nicht auseinandersetzen.
Was leicht übersehen wird, ist die Schneidflüssigkeit. Unstabile Konzentration und Durchflussrate können eine aufgebaute Kante verursachen, wenn die Schmierung schwankt, und die Abmessungen ändern sich abrupt. Es gibt einen anderen Punkt: Die Fertigungsparameter sollten in das gesperrte Programm geschrieben werden, und die Bediener sollten den Zulauf vor Ort nicht zufällig anpassen. Diese Regel sieht starr aus, aber genau so wird die Batch-Konsistenz erhalten.
SPC: Nachprüfung in Prozessprävention verwandeln
Verwenden Sie für wichtige Dimensionen, wie z. B. Durchmesser von Paarlöchern und Stufenhöhen, Xbar-R-Steuerdiagramme. Probe 5 Stücke pro Charge, eine Gruppe alle zwei Stunden. Basierend auf einer Toleranz von ±0,01 mm halten Sie die Steuergrenzen innerhalb von 50% des Toleranzbands mit einem CPK-Ziel von ≥1,33.
Wenn 7 aufeinanderfolgende Punkte steigen oder ein einzelner Punkt 2σ übersteigt, stoppen Sie die Maschine und überprüfen Sie den thermischen Drift und den Werkzeugverschleiß. Gleichzeitig erfassen Sie die Übereinstimmung zwischen Werkzeuglebensdauer und Dimensionsabweichung und stellen Sie Werkzeugwechselwarnschwellen fest. Sobald dieser Schritt abgeschlossen ist, ändert sich die Inspektion von " Postmortem-Autopsie" auf " Frühwarnung. "
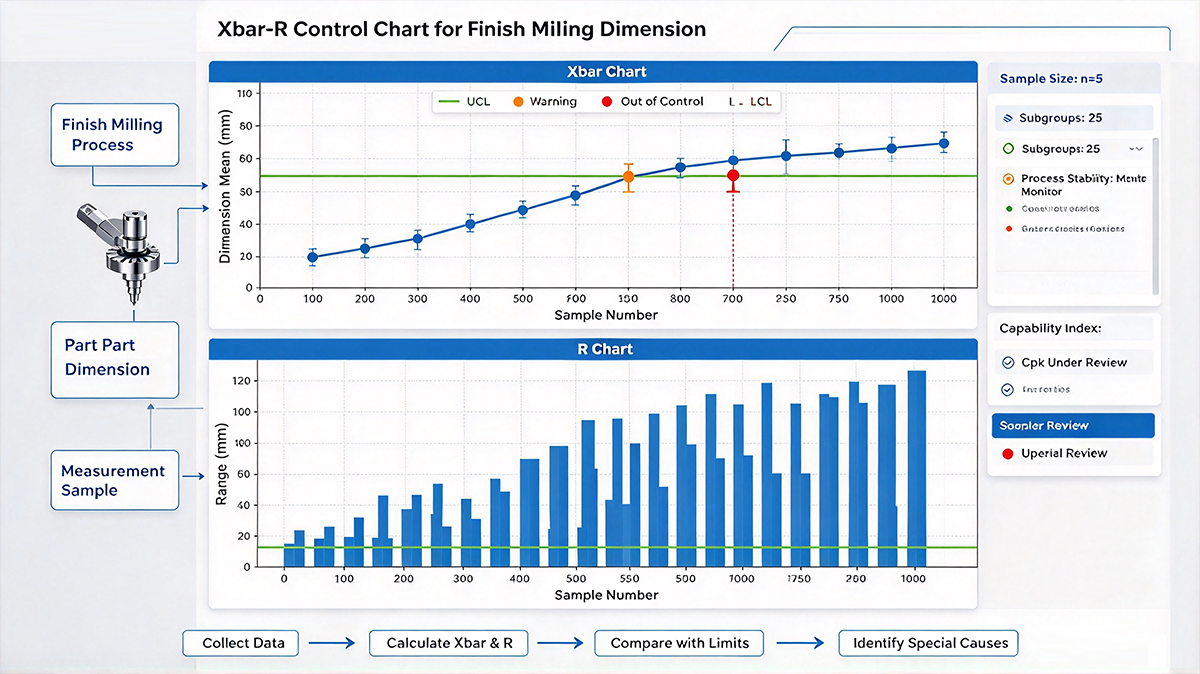
SPC Control Chart Monitoring Interface für die Fertigstellung von Fräsmaßen
Letztendlich hängt es vom System ab, nicht von den Parametern
Um 6061 Aluminium Teile innerhalb von ±0,01mm stabil zu halten, egal wie perfekt individuelle Parameter abgestimmt sind, reicht es nicht aus. Wärmedeformation, Spindel- und Werkzeugzustand sowie Schnittkraftschwankungen müssen in dasselbe kontrollierte System eingesetzt werden, und dann sollten SPC-Daten verwendet werden, um Entscheidungen zu treffen. Es wird empfohlen, zuerst eine thermische Kompensationsnachfragetabelle und eine Werkzeugauslaufinspektionsspezifikation aufzubauen. Diese beiden sind schnell zu implementieren und liefern offensichtliche Ergebnisse, und dann kann die Kontrolldiagrammeüberwachung gefördert werden. Erst wenn die geschlossene Mess-Kompensation-Steuerung läuft, kann die Chargekonsistenz gewährleistet werden.
Vorherige:Dichtung Herausforderungen in 7075 Aluminium Ventilkörper CNC Fräsen
Nächster:Nicht mehr/Ende