

Mecanizado de aluminio 6061 hasta ±0,01 mm: un enfoque de sistemas
Publicado el miércoles 21. Octubre 2026
Guía de contenido:Golpear ±0.01mm en aluminio 6061 no se trata de la precisión de la máquina, se trata de controlar errores sistemáticos. Aprende un proceso comprobado: compensación de deformación térmica, comprobaciones de agotamiento del husillo, control de la fuerza de corte y monitoreo de SPC para convertir la post-inspección en prevención del proceso y lograr lotes estables
Hacer piezas de aluminio 6061 a ±0.01mm no se trata de la precisión de la máquina herramienta
6061 tiene buena mecanizabilidad y dimensiones estables, sin problemas para piezas de precisión ordinarias. Pero una vez que la precisión se empuja a ±0,01 mm, la ventana de proceso se vuelve mucho más estrecha. No importa cuán alta sea la precisión nominal de la máquina, todavía se desplazará en la producción por lotes. En este punto, lo que el ingeniero de procesos necesita hacer no es ajustar los parámetros, sino retener varias fuentes de error sistemáticas: calor, agotamiento, fuerza de corte y monitoreo de datos.
Deformación térmica: medirla primero, luego hablar de compensación
A nivel de ± 0,01 mm, el alargamiento térmico del husillo y el tornillo de bolas a menudo consume más del 30% del presupuesto de error. El mecanizado directamente sin medir las características térmicas es como ajustar la compensación de la herramienta con los ojos vendados.
Un enfoque más fiable consiste en hacer funcionar la máquina en reposo durante ocho horas antes del mecanizado por lotes, registrar el alargamiento axial del husillo y la deriva de posicionamiento del eje Z y construir un " aumento de temperatura - cantidad de compensación " mesa de búsqueda. Las máquinas con sensores de temperatura pueden tener el CNC para ajustar directamente los valores de compensación. Las máquinas sin esta función tampoco son desesperadas: calibre el punto cero Z una vez en la primera parte, luego compruebe con una pieza estándar cada dos horas y compense manualmente la longitud de la herramienta. Problemas, pero funciona.
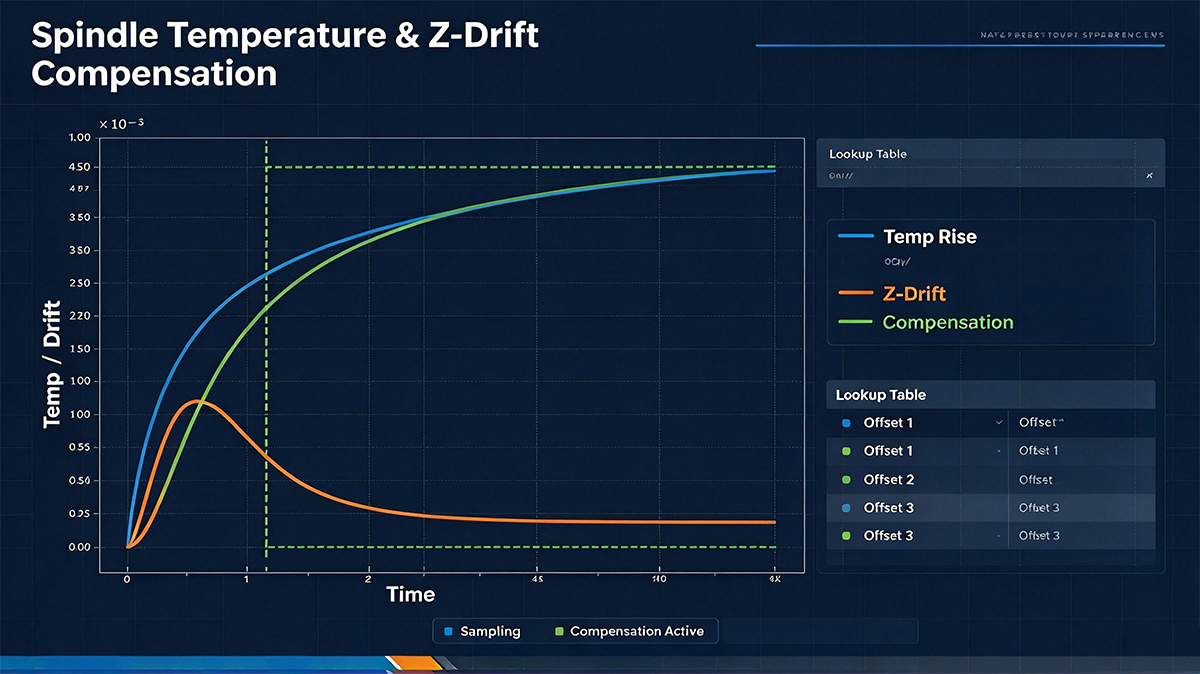
Aumento de temperatura del husillo y curva de compensación de deriva en dirección Z
Ejecución del husillo y equilibrio dinámico de la herramienta: compruebe primero el cónico, luego discuta los soportes de herramientas
Mantener la salida radial del husillo dentro de 0,005 mm es la línea inferior. Si está fuera de las especificaciones, no se apresure a reemplazar el husillo, compruebe si el cónico está limpio y si la superficie de acoplamiento del perno de tracción está dañada. Excluir estos dos puntos antes de considerar el molido y la reparación.
En el lado de la herramienta, los molinos extremos por debajo de Φ6mm que funcionan por encima de 12000r / min - la vibración centrífuga del desequilibrio se convertirá directamente en marcas de chatter de pared lateral y dispersión dimensional. Los soportes de herramientas y las herramientas deben someterse a un equilibrio dinámico de grado G2.5 como un conjunto, y el sobresaliente debe mantenerse dentro de un diámetro de 4 veces cuando sea posible. Después de cargar la herramienta, compruebe el agotamiento de la cuchilla con un indicador de esfera: si supera los 0,008 mm, cambie el soporte de la herramienta o vuelva a sujetar. No te calmes.
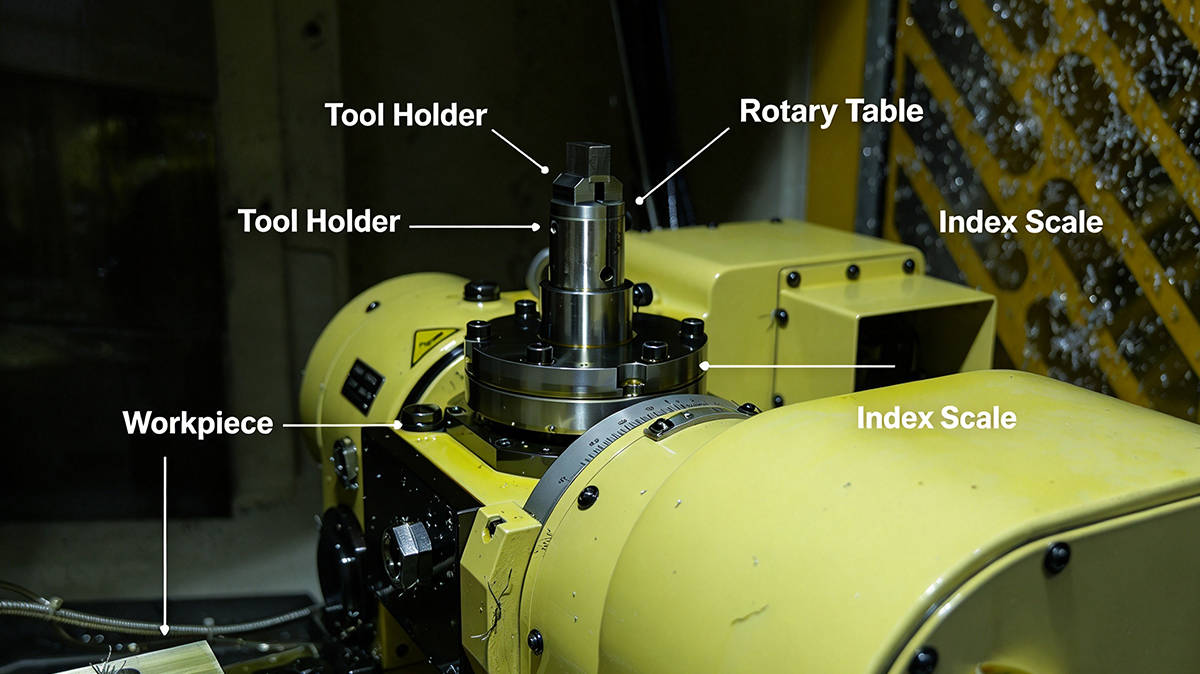
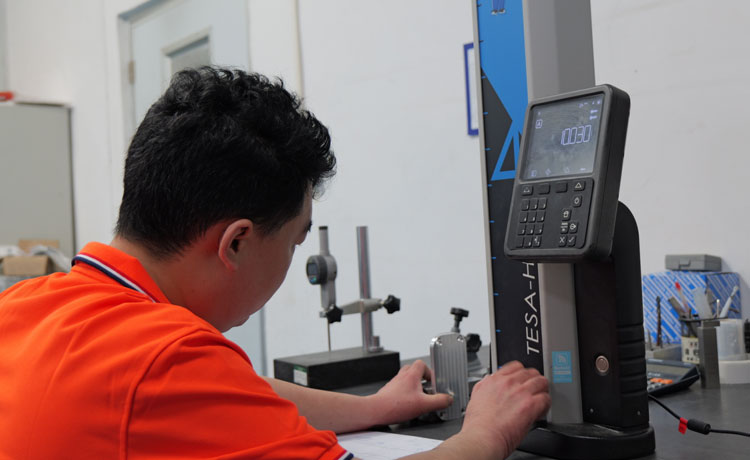
Equipamiento dinámico del conjunto de herramientas e inspección del agotamiento
Fuerza de corte: bloquear los parámetros de acabado, no deje que los operadores se ajusten a la vuelta
El acabado 6061 sigue el enfoque de alta velocidad, pequeño enganche radial, alimentación moderada por diente, el objetivo es suprimir la fluctuación de la fuerza de corte radial. El permiso de acabado debe controlarse a 0,15-0,25 mm, fresado por subida, enganche radial constante. Para piezas de paredes delgadas, eliminación simétrica de material o soporte auxiliar, no es necesario elaborar eso.
Lo que se pasa fácilmente por alto es el fluido de corte. La concentración inestable y el caudal pueden causar un borde acumulado a medida que fluctua la lubricación, y las dimensiones cambiarán abruptamente junto con ella. Hay otro punto: los parámetros de acabado deben ser escritos en el programa bloqueado, y los operadores no deben ajustar casualmente la anulación de alimentación en el sitio. Esta regla parece rígida, pero es exactamente así como se mantiene la consistencia del lote.
SPC: Convertir la post-inspección en prevención de procesos
Para dimensiones clave, como diámetros de orificio de acoplamiento y alturas de escalón, utilice gráficos de control Xbar-R. Muestra 5 piezas por lote, un grupo cada dos horas. Basado en una tolerancia de ±0,01 mm, mantenga los límites de control dentro del 50% de la banda de tolerancia, con un objetivo de CPK de ≥1,33.
Si 7 puntos consecutivos se elevan o un solo punto supera 2σ, detenga la máquina y compruebe la deriva térmica y el desgaste de la herramienta. Al mismo tiempo, registrar la correspondencia entre la vida útil de la herramienta y la desviación de la dimensión, y establecer umbrales de advertencia de cambio de herramienta. Una vez completada esta etapa, la inspección cambia de " autopsia post mortem " a " Advertencia temprana. "
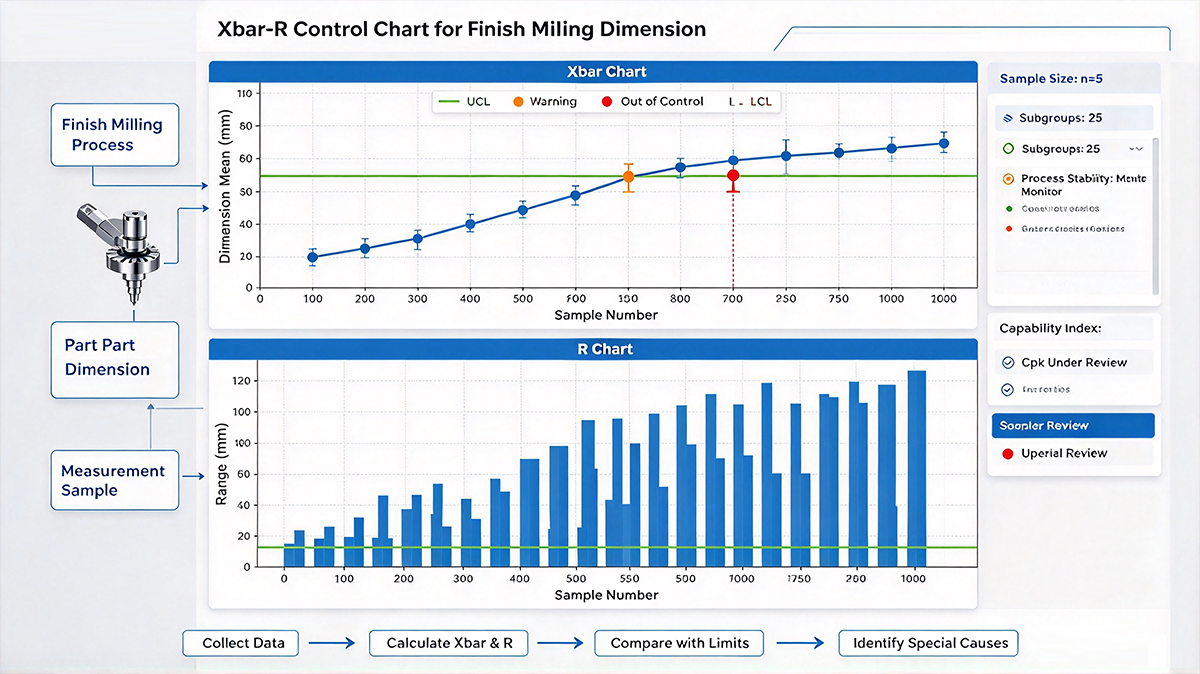
Interfaz de monitoreo de gráficos de control SPC para dimensiones de fresado de acabado
Al final, depende del sistema, no de los parámetros
Para mantener las piezas de aluminio 6061 estables dentro de ±0,01 mm, no importa cuán perfectamente se ajusten los parámetros individuales, no es suficiente. La deformación térmica, la condición del husillo y la herramienta, y la fluctuación de la fuerza de corte deben colocarse en el mismo sistema controlado, y luego los datos de SPC deben utilizarse para impulsar las decisiones. Se recomienda construir primero una tabla de búsqueda de compensación térmica y una especificación de inspección de agotamiento de herramientas. Estos dos son rápidos de implementar y entregar resultados obvios, y luego se puede promover el monitoreo del gráfico de control. Sólo cuando se ejecuta el control cerrado de medición - compensación - se puede garantizar la consistencia del lote.
Anterior:Desafíos de sellado en fresado CNC de cuerpo de válvula de aluminio 7075
Siguiente página:Ya no / FIN