

Usinage de l'aluminium 6061 jusqu'à ±0,01 mm: une approche systémique
Publié le mercredi 21. octobre 2026
Guide du contenu :Frapper ± 0,01 mm sur l'aluminium 6061 n'est pas une question de précision de la machine, il s'agit de contrôler les erreurs systématiques. Apprenez un processus éprouvé: compensation de déformation thermique, contrôles d'écoulement de broche, contrôle de la force de coupe et surveillance SPC pour transformer la post-inspection en prévention du processus et obtenir un lot stable
Faire des pièces en aluminium 6061 à ±0,01 mm ne concerne pas la précision de la machine-outil
6061 a une bonne usinabilité et des dimensions stables - aucun problème pour les pièces de précision ordinaires. Mais une fois que la précision est poussée à ±0,01 mm, la fenêtre de processus devient beaucoup plus étroite. Peu importe la précision nominale de la machine, elle continuera à dériver dans la production par lots. À ce stade, ce que l'ingénieur de processus doit faire n'est pas régler les paramètres, mais retenir plusieurs sources d'erreur systématiques: chaleur, écoulement, force de coupe et surveillance des données.
Déforme thermique: mesurer d'abord, puis parler de compensation
Au niveau de ±0,01 mm, l'allongement thermique de la broche et de la vis à billes consomme souvent plus de 30% du budget d'erreur. L'usinage direct sans mesurer les caractéristiques thermiques est comme régler la compensation de l'outil avec les yeux bandés.
Une approche plus fiable consiste à faire fonctionner la machine au ralenti pendant huit heures avant l ' usinage par lots, à enregistrer l ' allongement axial de la broche et la dérive de positionnement de l ' axe Z et à construire un < < hausse de température—montant de compensation " Table de recherche. Les machines avec capteurs de température peuvent faire régler directement les valeurs de compensation par le CNC. Les machines sans cette fonction ne sont pas sans espoir non plus: calibrez le point zéro Z une fois sur la première partie, puis vérifiez au point avec une pièce standard toutes les deux heures et déplacez manuellement la longueur de l'outil. Problème, mais ça marche.
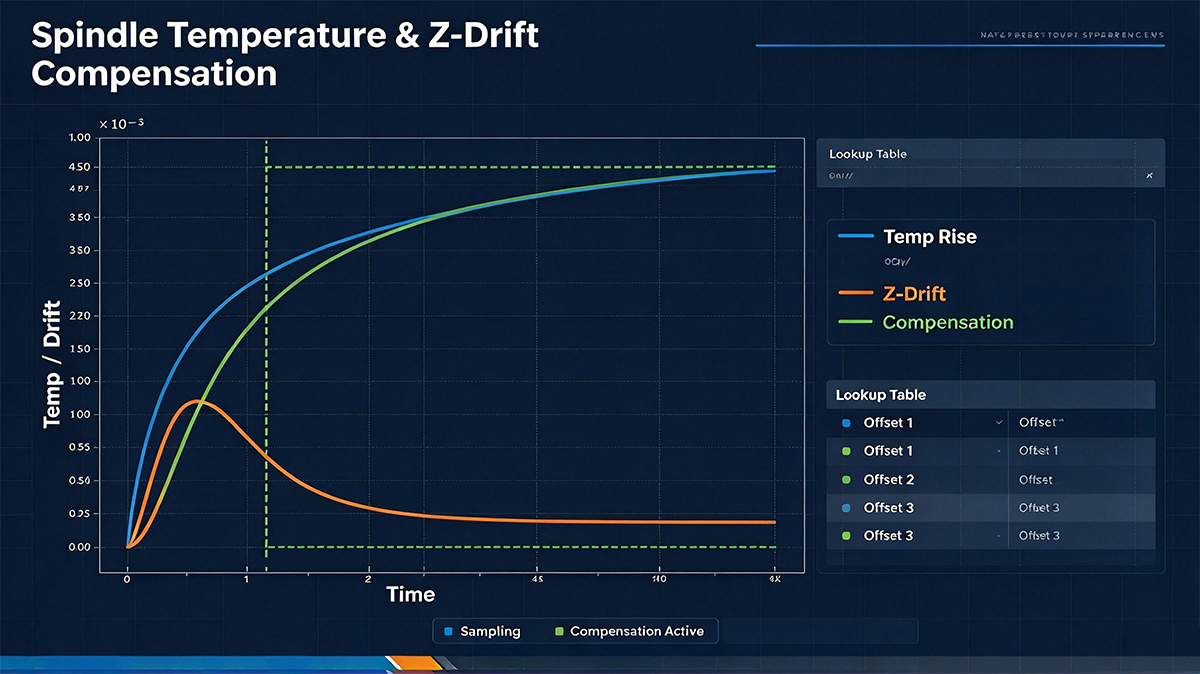
Augmentation de la température de la broche et courbe de compensation de la dérive en direction Z
Équilibre dynamique de la broche et de l'outil : vérifiez d'abord le conique, puis discutez des supports d'outils
Garder l'écoulement radial de la broche à l'intérieur de 0,005mm est la ligne de fond. Si elle est hors de spécifications, ne vous précipitez pas à remplacer la broche - vérifiez si le conique est propre et si la surface d'accouplement du stud de traction est endommagée. Éliminez ces deux taches avant d'envisager le broyage et la réparation.
Sur le côté de l'outil, les fraises extrêmes inférieures à Φ6mm fonctionnant au-dessus de 12000r / min - la vibration centrifuge du déséquilibre deviendra directement des marques de chatter latérale et de dispersion dimensionnelle. Les supports d'outils et les outils doivent subir un équilibrage dynamique de qualité G2.5 en tant qu'ensemble, et le dépassement doit être maintenu dans un diamètre de 4 fois le cas échéant. Après avoir chargé l'outil, vérifiez l'écoulement de la lame avec un indicateur de cadran - si elle dépasse 0,008 mm, changez le porte-outil ou serrez à nouveau. Ne vous calmez pas.
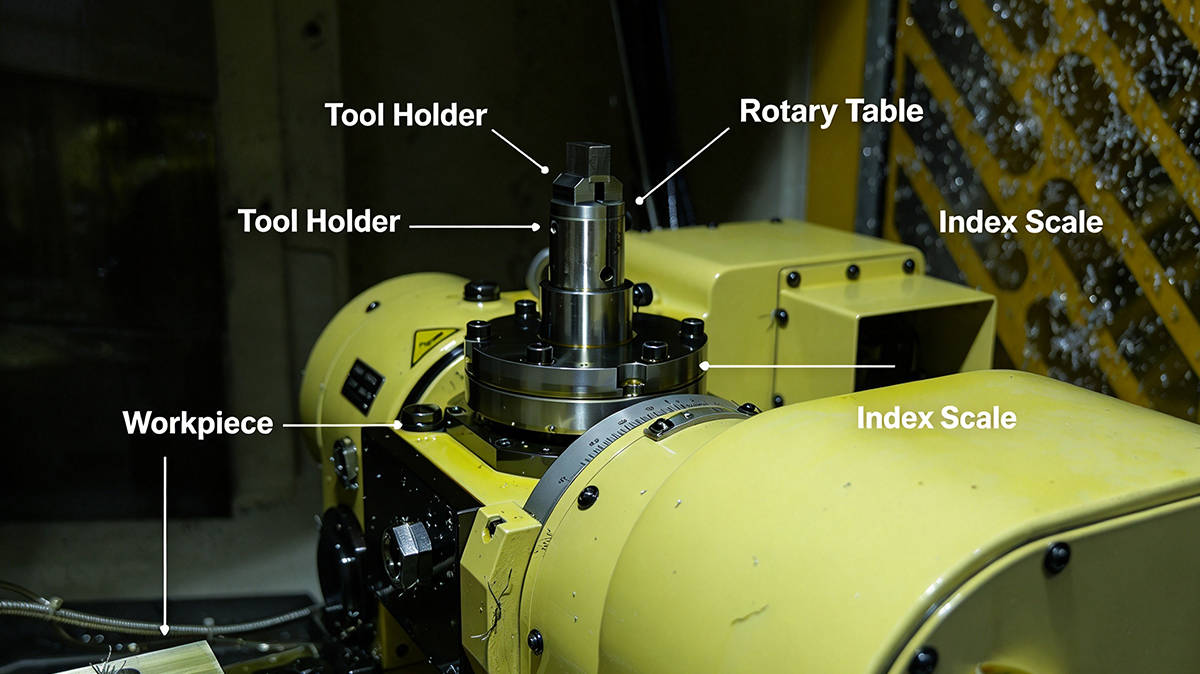
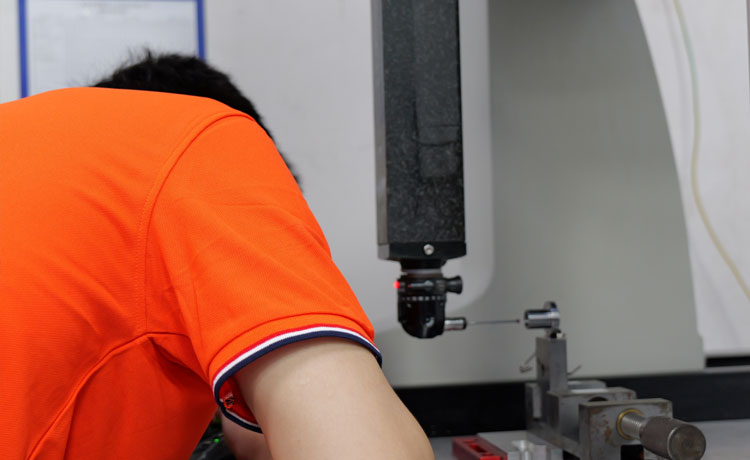
Équilibrage dynamique et inspection de l'écoulement de l'assemblage d'outils
Force de coupe: verrouillage des paramètres de finition, ne laissez pas les opérateurs s'ajuster à la volée
La finition 6061 suit l'approche à grande vitesse, de petit engagement radial, d'alimentation modérée par dent - l'objectif est de supprimer la fluctuation de la force de coupe radiale. L'allocation de finition doit être contrôlée à 0,15-0,25 mm, fraisage à montée, engagement radial constant. Pour les pièces à parois minces, l'enlèvement symétrique du matériau ou le support auxiliaire, il n'y a pas besoin d'en détailler.
Ce qui est facilement négligé est le fluide de coupe. La concentration et le débit instables peuvent provoquer des bords accumulés à mesure que la lubrification fluctue, et les dimensions changeront brusquement avec elle. Il y a un autre point: les paramètres de finition doivent être écrits dans le programme verrouillé et les opérateurs ne doivent pas ajuster accidentellement le remplacement de l'alimentation sur place. Cette règle semble rigide, mais c'est exactement ainsi que la cohérence des lots est maintenue.
SPC : transformer la post-inspection en prévention des processus
Pour les dimensions clés, telles que les diamètres des trous d'accouplement et les hauteurs des marches, utilisez les tableaux de commande Xbar-R. Échantillonnez 5 pièces par lot, un groupe toutes les deux heures. Sur la base d'une tolérance de ±0,01 mm, maintenir les limites de contrôle à l'intérieur de 50% de la bande de tolérance, avec une cible CPK de ≥1,33.
Si 7 points consécutifs augmentent ou un seul point dépasse 2σ, arrêtez la machine et vérifiez la dérive thermique et l'usure de l'outil. En même temps, enregistrer la correspondance entre la durée de vie de l'outil et l'écart de dimension, et établir des seuils d'avertissement de changement d'outil. Une fois cette étape terminée, l ' inspection change de < < autopsie post-mortem > > à " Avertissement précoce. "
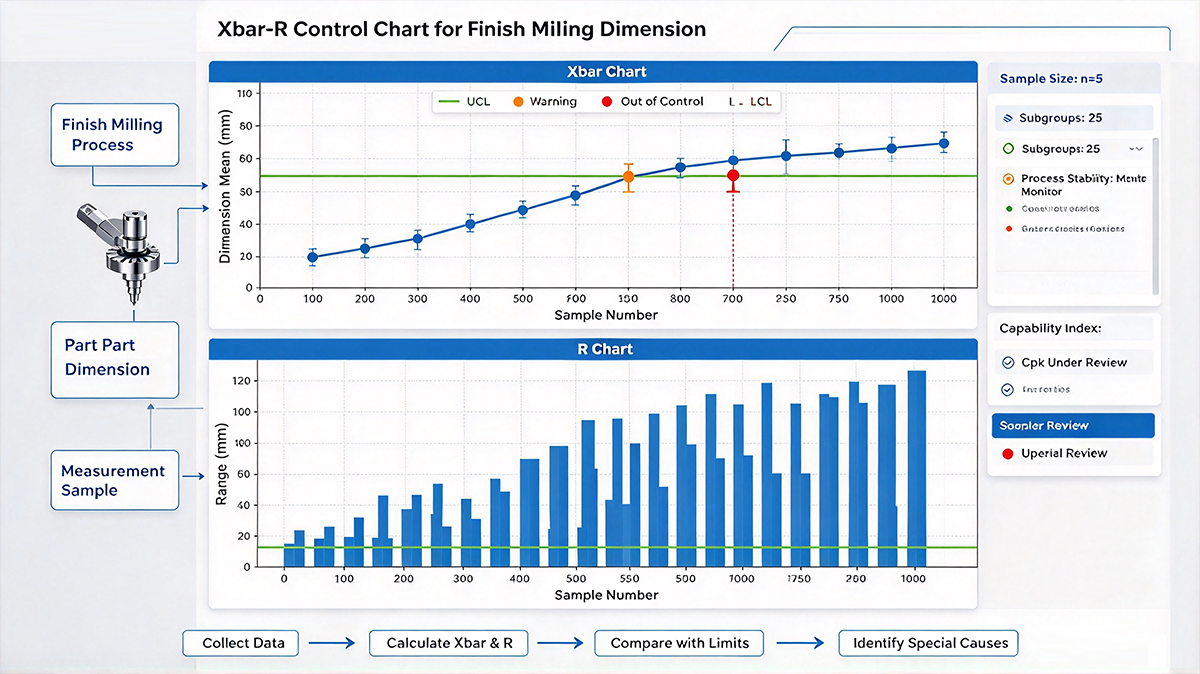
Interface de surveillance du tableau de commande SPC pour la finition des dimensions de fraisage
En fin de compte, cela dépend du système, pas des paramètres
Pour maintenir la stabilité des pièces en aluminium 6061 à ±0,01 mm, peu importe à quel point les paramètres individuels sont parfaitement réglés, cela ne suffit pas. La déformation thermique, l'état de la broche et de l'outil et la fluctuation de la force de coupe doivent être placés dans le même système contrôlé, puis les données SPC doivent être utilisées pour guider les décisions. Il est recommandé de construire d'abord une table de recherche de compensation thermique et une spécification d'inspection de l'épuisement d'outils. Ces deux sont rapides à mettre en œuvre et donnent des résultats évidents, puis la surveillance des tableaux de contrôle peut être encouragée. Ce n'est que lorsque la boucle fermée de mesure-compensation-contrôle est en cours de fonctionnement que la cohérence du lot peut être garantie.
Précédent :Défis d'étanchéité dans la fraisage CNC de corps de vanne en aluminium 7075
Suivant :Pas plus / fin