

Lavorazione dell'alluminio 6061 fino a ±0,01 mm: un approccio sistematico
Pubblicato mercoledì 21. Ottobre 2026
Guida dei contenuti:Colpire ± 0,01 mm in alluminio 6061 non è una questione di precisione della macchina, è una questione di controllo degli errori sistematici. Imparare un processo comprovato: compensazione della deformazione termica, controlli di scarico del fuso, controllo della forza di taglio e monitoraggio SPC per trasformare la post-ispezione in prevenzione del processo e raggiungere lotti stabili
Fare parti in alluminio 6061 a ± 0,01 mm non riguarda l'accuratezza della macchina utensile
6061 ha una buona lavorabilità e dimensioni stabili, senza problemi per le parti di precisione ordinarie. Ma una volta che la precisione viene spinta a ±0,01 mm, la finestra di processo diventa molto più stretta. Non importa quanto sia alta la precisione nominale della macchina, continuerà a derivare nella produzione a lotto. A questo punto, quello che l'ingegnere di processo deve fare non è regolare i parametri, ma trattenere diverse fonti di errore sistematiche: calore, scarico, forza di taglio e monitoraggio dei dati.
Deformazione termica: misurarlo prima, poi parlare di compensazione
Al livello di ±0,01 mm, l'allungamento termico del fuso e della vite a sfera spesso consuma più del 30% del budget di errore. Lavorare direttamente senza misurare le caratteristiche termiche è come regolare la compensazione degli utensili con gli occhi bendati.
Un approccio più affidabile consiste nell ' eseguire la macchina al riposo per otto ore prima della lavorazione a lotto, registrare l ' allungamento assiale del fuso e la deriva del posizionamento dell ' asse Z e costruire un " aumento della temperatura—importo di compensazione" tabella di ricerca. Le macchine con sensori di temperatura possono avere il CNC regolare direttamente i valori di compensazione. Anche le macchine senza questa funzione non sono senza speranza: calibrare il punto zero Z una volta sulla prima parte, quindi controllare spot con una parte standard ogni due ore e spostare manualmente la lunghezza dell'utensile. Problematico, ma funziona.
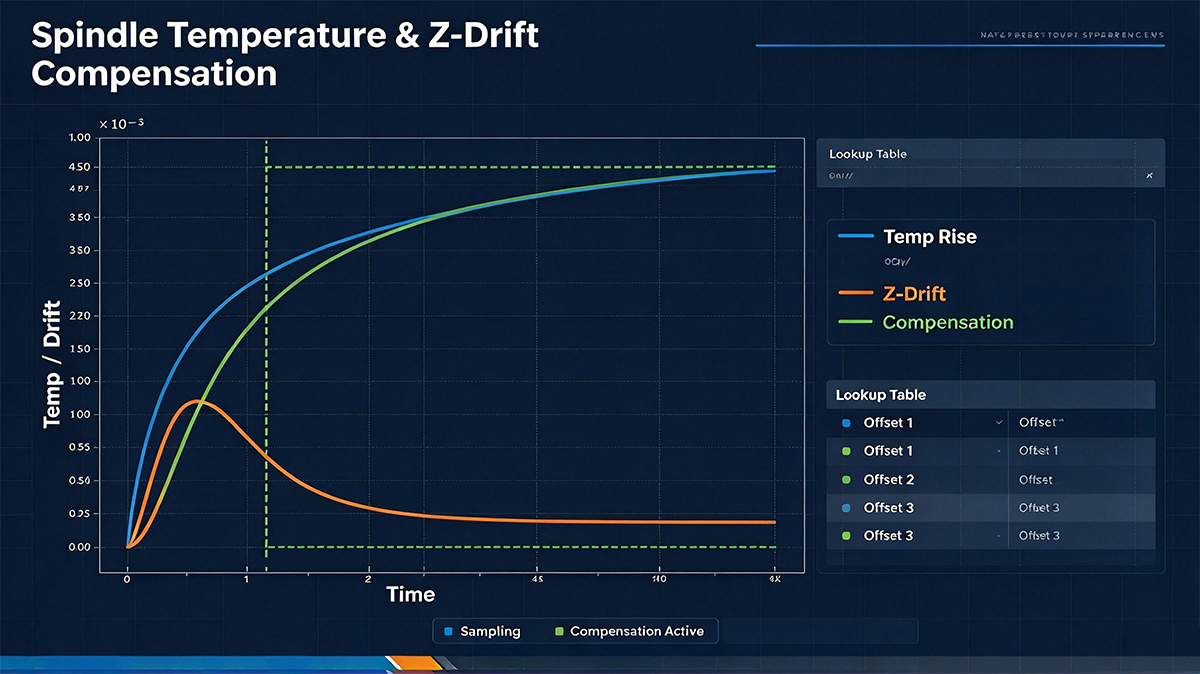
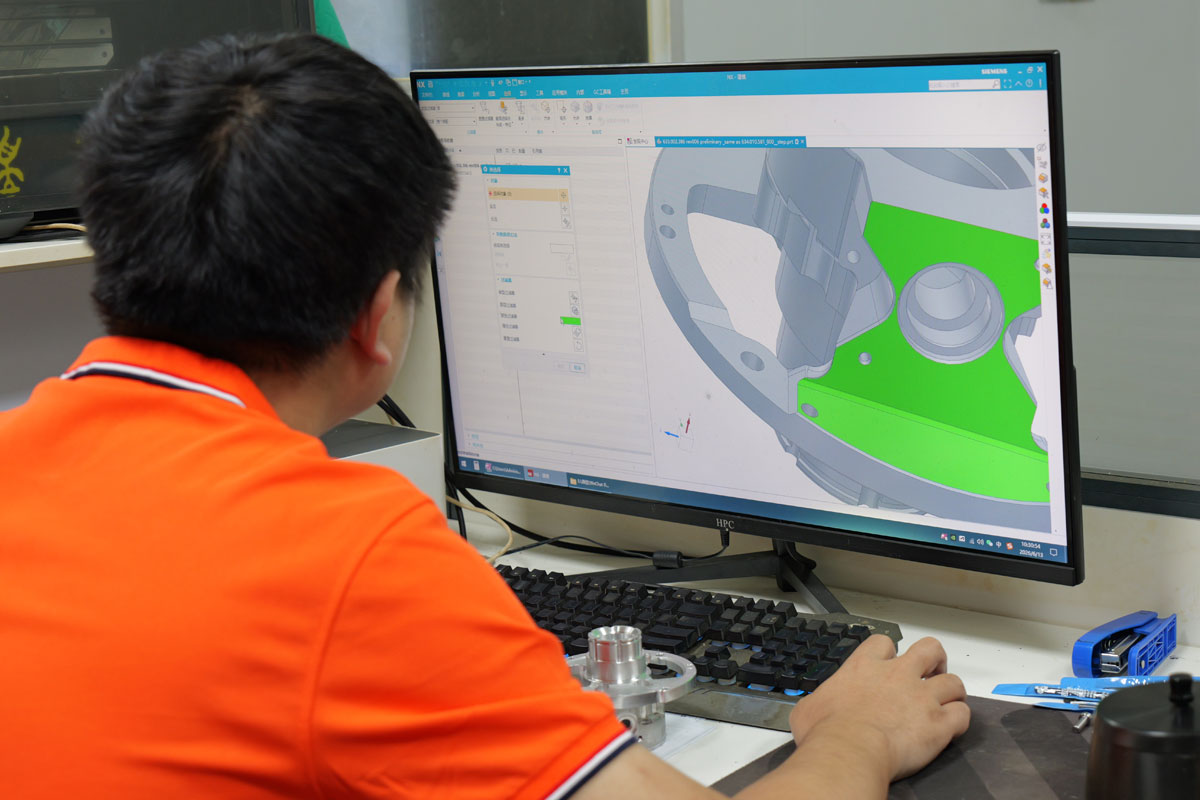
Aumento della temperatura del fuso e curva di compensazione della deriva in direzione Z
Esecuzione del mandrino e bilanciamento dinamico dell'utensile: prima controllare la conicità, poi discutere i supporti dell'utensile
Mantenere la fuga radiale del fuso entro 0,005mm è la linea inferiore. Se non è specificato, non frettarsi a sostituire il fuso: controllare se il conico è pulito e se la superficie di accoppiamento del perno di tiratura è danneggiata. Escludi questi due punti prima di considerare la macinazione e la riparazione.
Sul lato dell'utensile, fresi estremi sotto Φ6mm in esecuzione superiore a 12000r / min - la vibrazione centrifuga dallo squilibrio diventerà direttamente segni di chatter della parete laterale e dispersione dimensionale. I portautensili e gli utensili dovrebbero essere sottoposti a bilanciamento dinamico di grado G2.5 come assemblaggio e il sovrasbalzo dovrebbe essere mantenuto entro il diametro di 4 volte se possibile. Dopo aver caricato l'utensile, controllare la scarica della lama con un indicatore quadrante: se supera 0,008 mm, cambiare il supporto dell'utensile o serrare nuovamente. Non accomodarti.
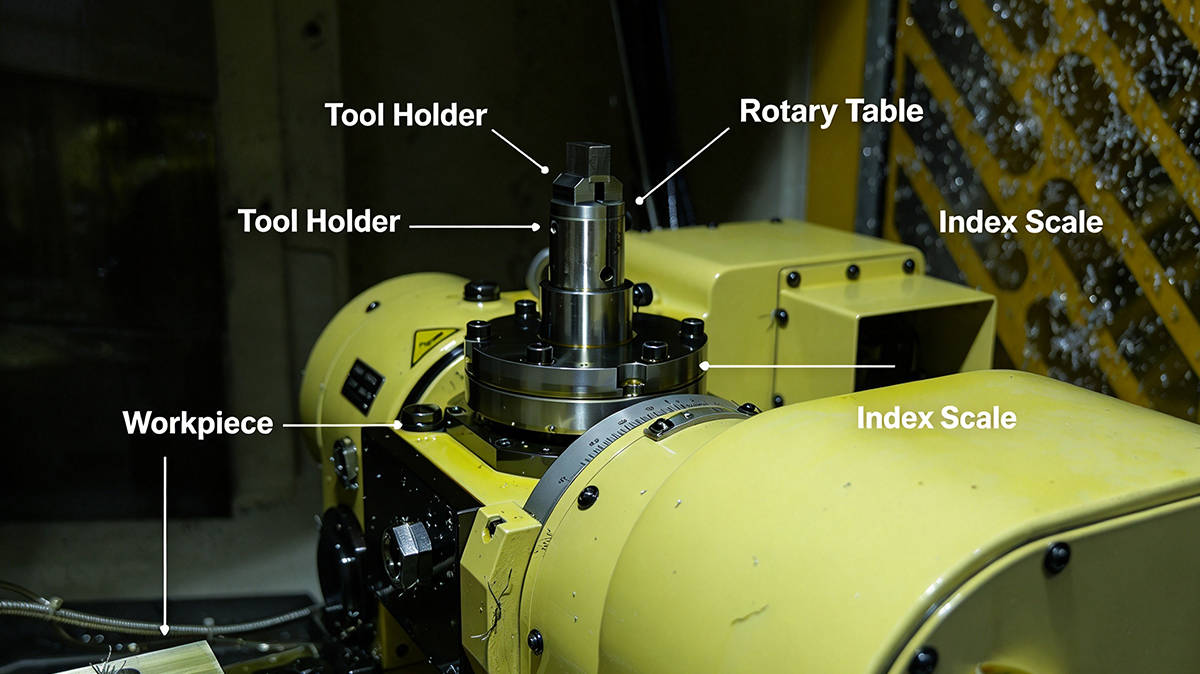
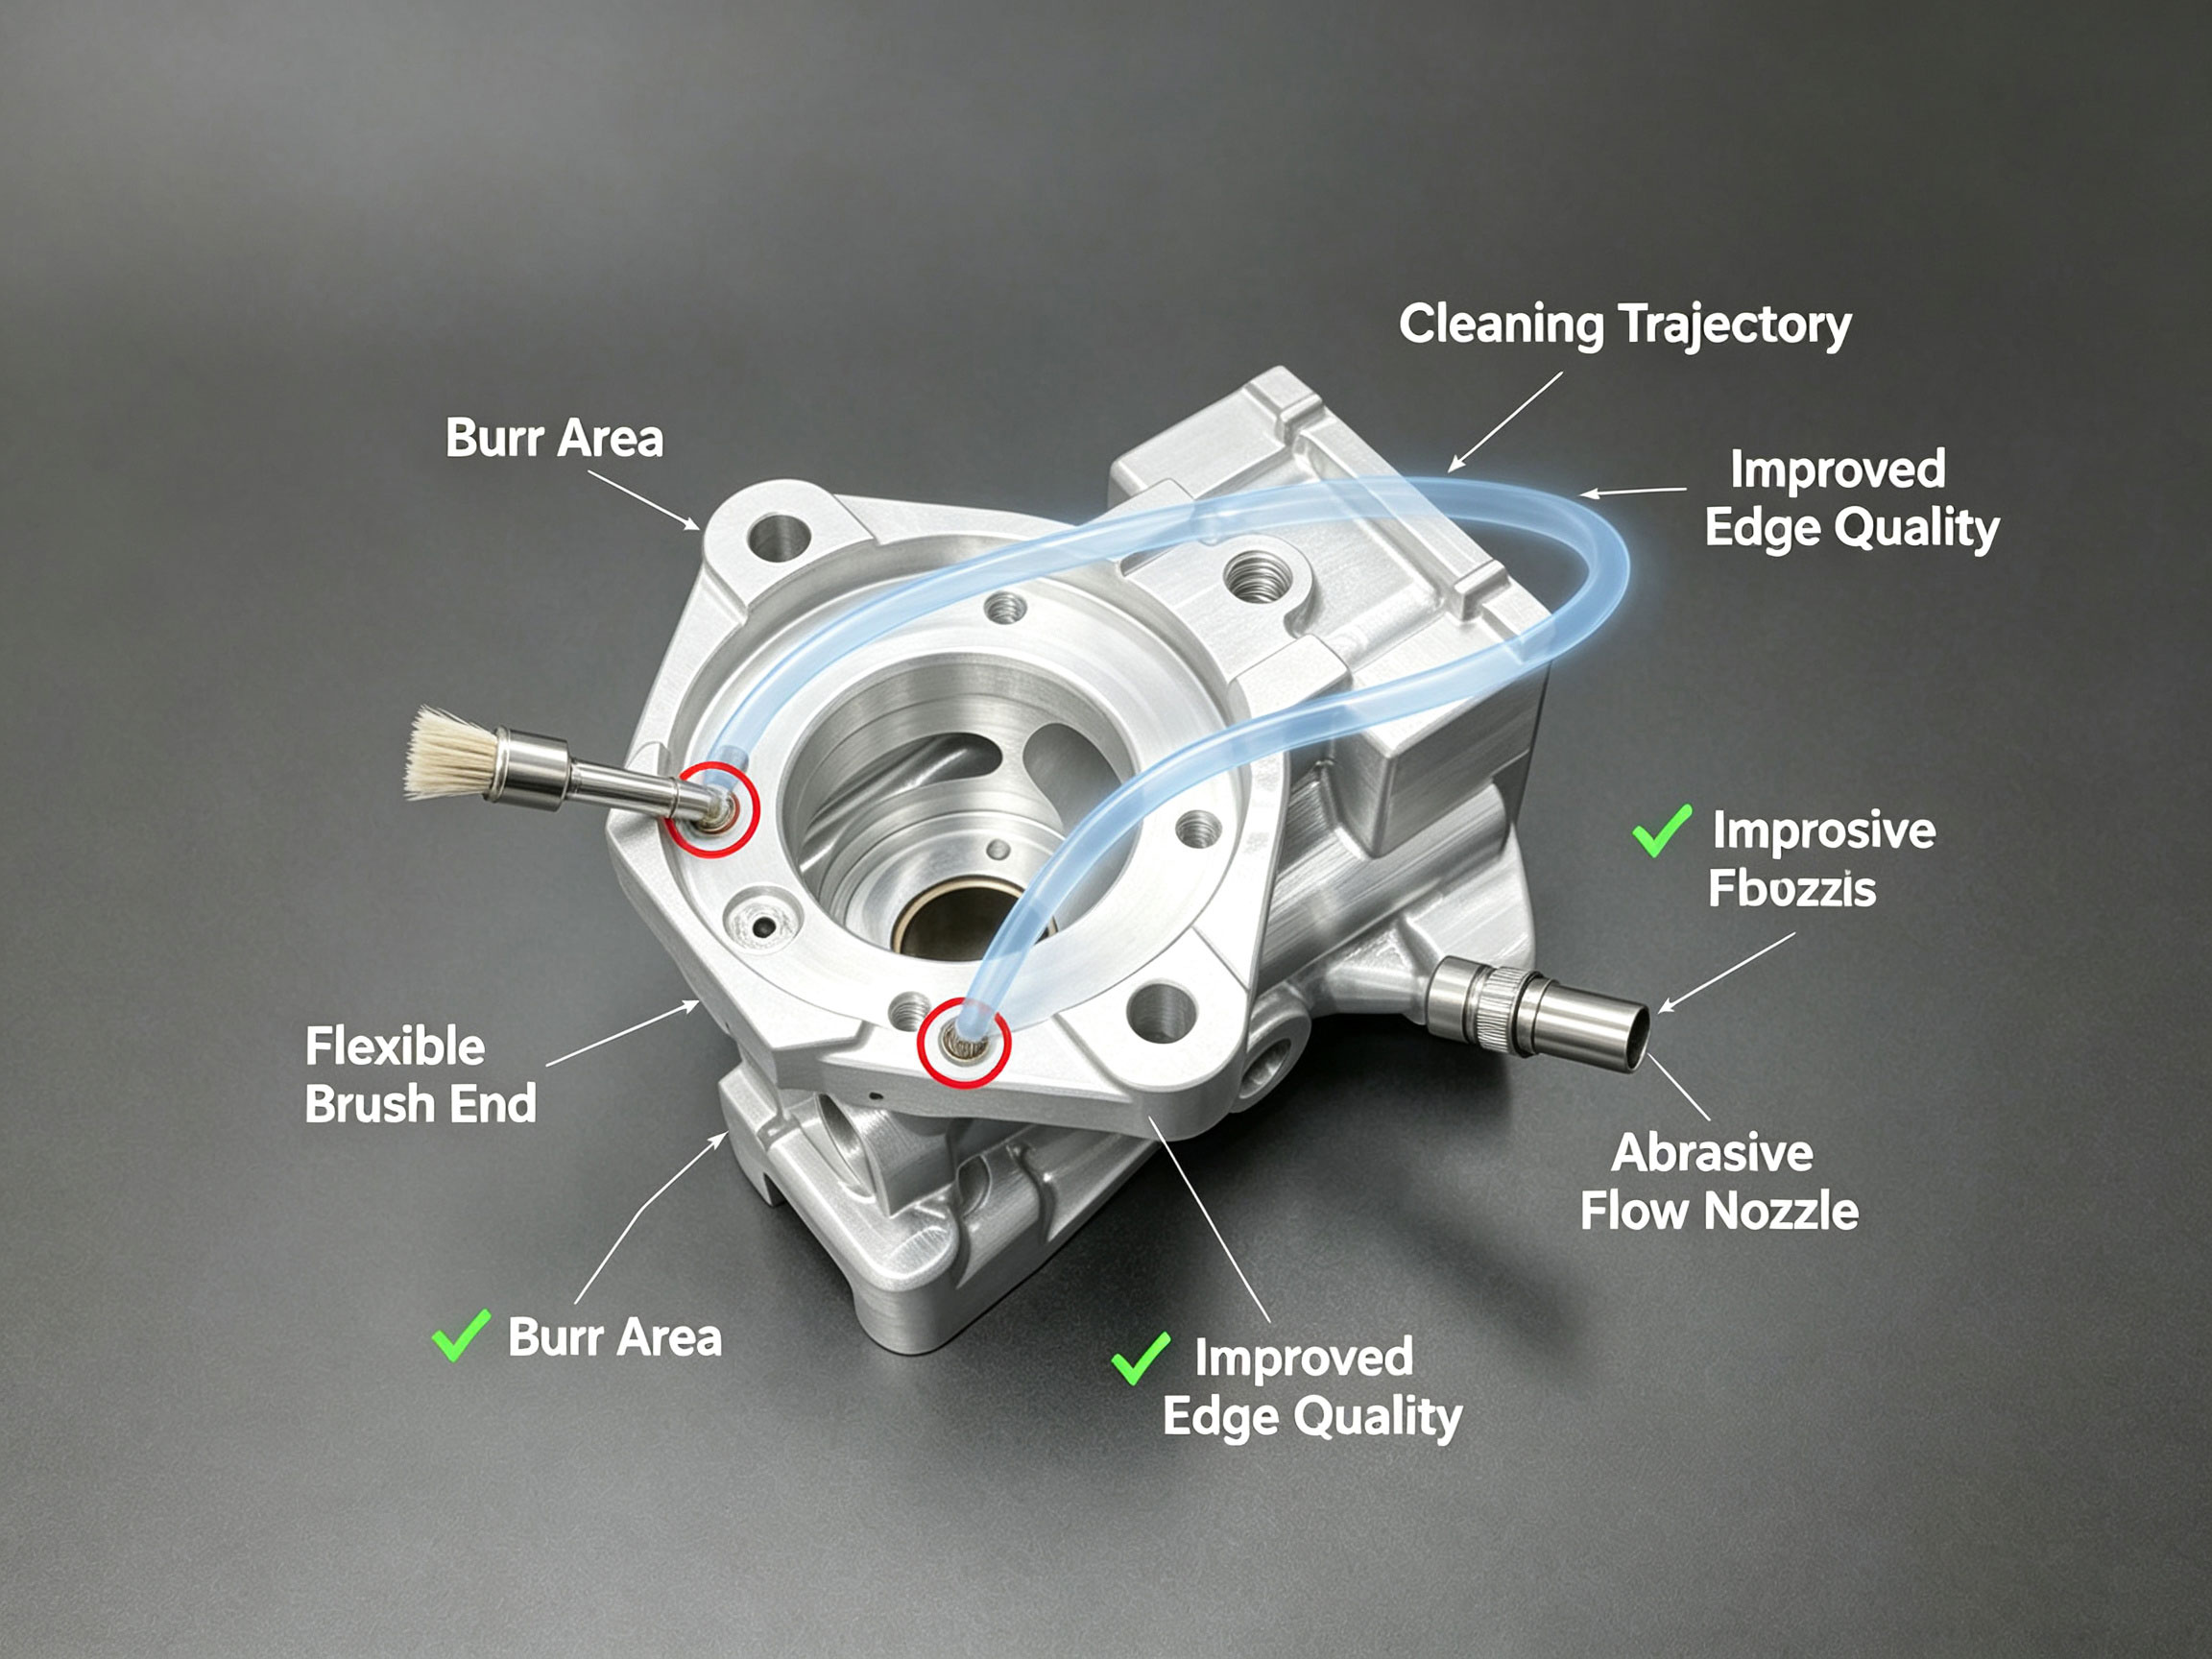
Ispezione dinamica di bilanciamento e scarico dell'assemblaggio degli utensili
Forza di taglio: bloccare i parametri di finitura, non lasciare che gli operatori regolano al volo
La finitura 6061 segue l'approccio ad alta velocità, piccolo impegno radiale, alimentazione moderata per dente - l'obiettivo è sopprimere la fluttuazione della forza di taglio radiale. Il permesso di finitura dovrebbe essere controllato a 0,15-0,25 mm, fresatura in salita, impegno radiale costante. Per le parti a pareti sottili, rimozione simmetrica del materiale o supporto ausiliario, non c'è bisogno di elaborare su questo.
Ciò che è facilmente trascurato è il fluido di taglio. Concentrazione e portata instabili possono causare bordo accumulato come la lubrificazione fluttua, e le dimensioni cambieranno bruscamente con esso. C'è un altro punto: i parametri di finitura dovrebbero essere scritti nel programma bloccato, e gli operatori non dovrebbero regolare casualmente la sovrascrizione di alimentazione in loco. Questa regola sembra rigida, ma è esattamente così che viene mantenuta la coerenza del lotto.
SPC: trasformare la post-ispezione in prevenzione del processo
Per le dimensioni chiave, come i diametri dei fori di accoppiamento e le altezze dei gradini, utilizzare i grafici di controllo Xbar-R. Campione 5 pezzi per lotto, un gruppo ogni due ore. Sulla base di una tolleranza di ±0,01 mm, mantenere i limiti di controllo entro il 50% della banda di tolleranza, con un obiettivo CPK di ≥1,33.
Se 7 punti consecutivi aumentano o un singolo punto supera 2σ, fermare la macchina e controllare la deriva termica e l'usura dell'utensile. Allo stesso tempo, registrare la corrispondenza tra la durata dell'utensile e la deviazione dimensionale e stabilire soglie di avvertimento sul cambio di utensile. Una volta completata questa fase, l ' ispezione cambia da " autopsia post mortem" a " avvertimento precoce. "
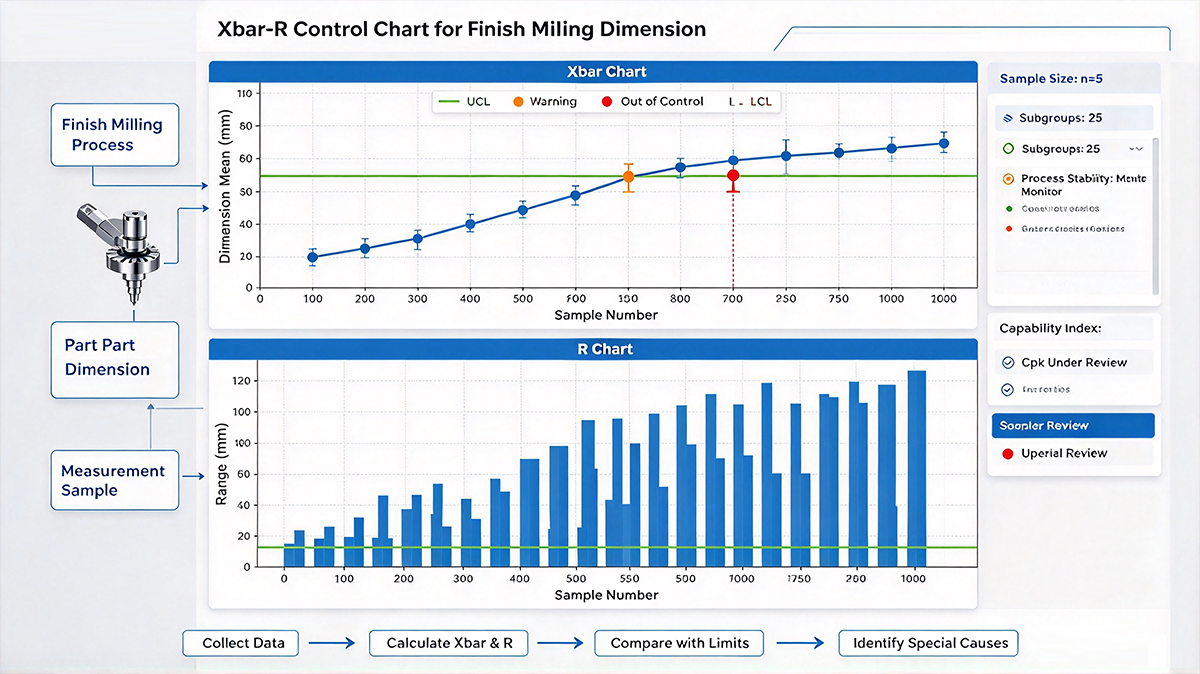
Interfaccia di monitoraggio del diagramma di controllo SPC per la finitura delle dimensioni di fresatura
Alla fine, dipende dal sistema, non dai parametri
Per mantenere le parti in alluminio 6061 stabili entro ±0,01 mm, non importa quanto siano perfettamente regolati i parametri individuali, non è sufficiente. La deformazione termica, la condizione del fuso e dell'utensile e la fluttuazione della forza di taglio devono essere inseriti nello stesso sistema controllato e quindi i dati SPC dovrebbero essere utilizzati per guidare le decisioni. Si raccomanda di costruire prima una tabella di ricerca di compensazione termica e una specifica di ispezione dell'esaurimento degli strumenti. Questi due sono veloci da implementare e fornire risultati ovvi, e quindi il monitoraggio del grafico di controllo può essere promosso. Solo quando il ciclo chiuso di misura-compensazione-controllo è in esecuzione può essere garantita la coerenza del lotto.
Precedente:Sfide di tenuta nella fresatura CNC del corpo della valvola in alluminio 7075
Successivo:Nessun altro/fine