Niestandardowa obróbka CNC. Od prototypu do małego & Duże produkcje. Bez MOQ. Darmowe informacje zwrotne DFM Szybkie cytaty,Zdobądź wycenę
Wybierz język

English
Deutsch (German)
Français (French)
Español (Spanish)
Italiano (Italian)
Polski (Polish)

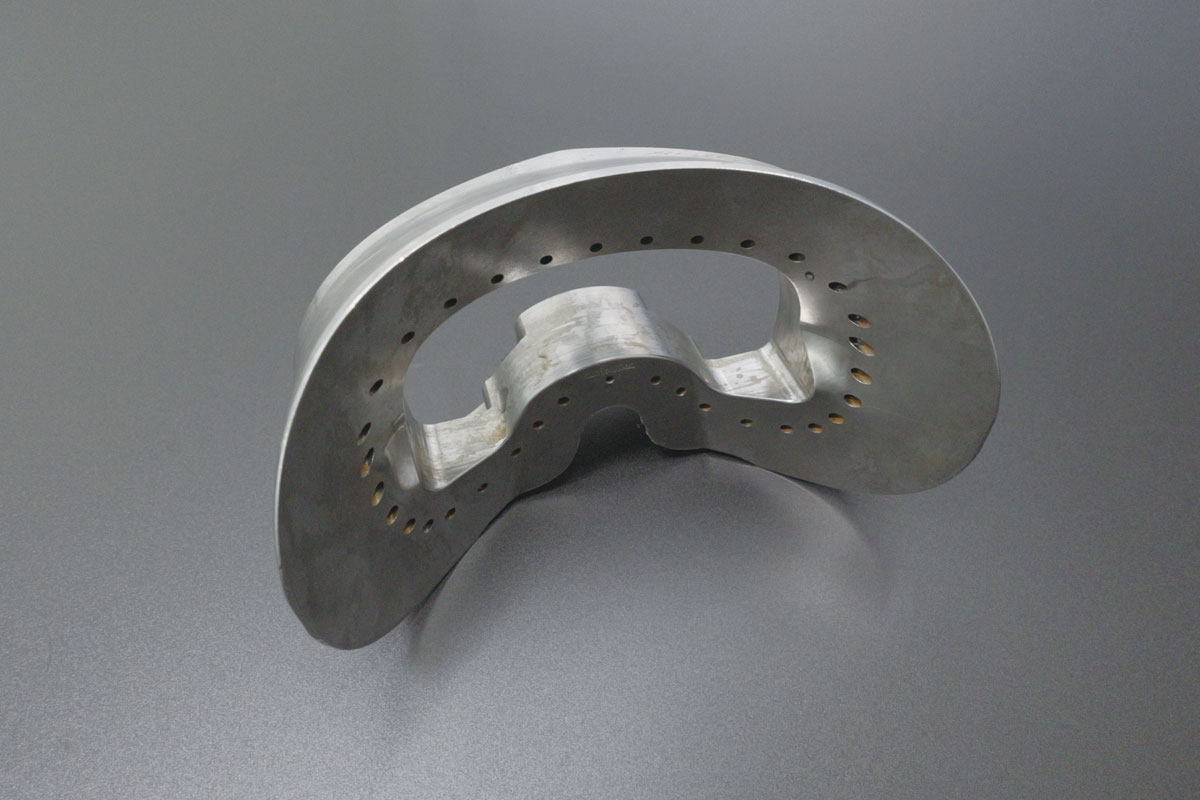
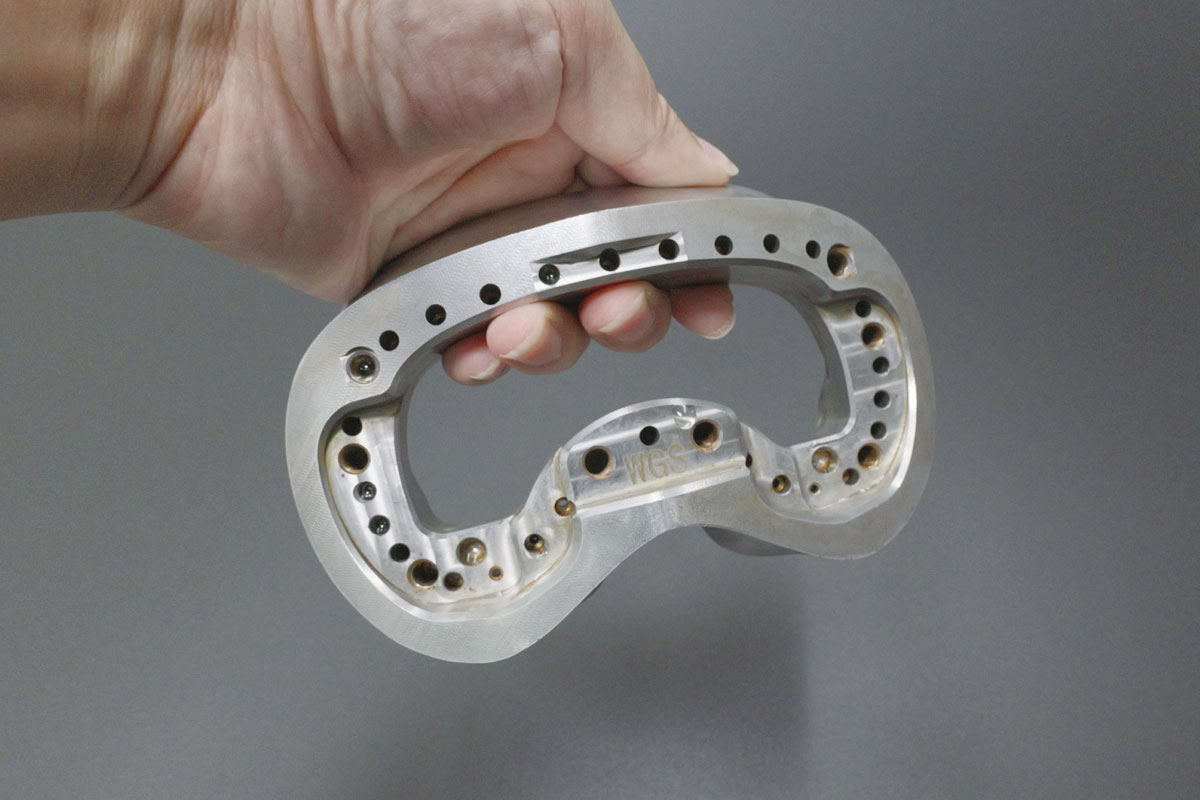
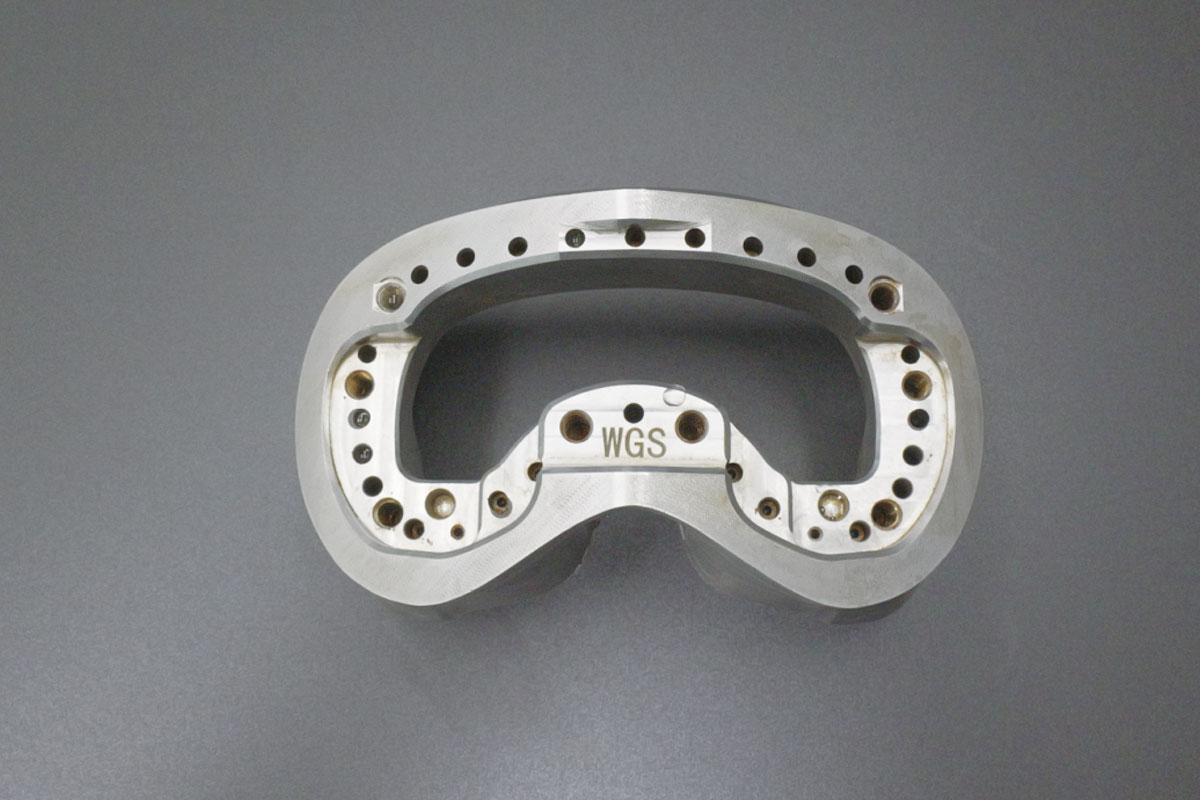
Precyzyjne 45 # Stalowe uchwyt do profilowania okularów z zarządzaniem zużyciem narzędzi i pełną ochroną antykorozyjną

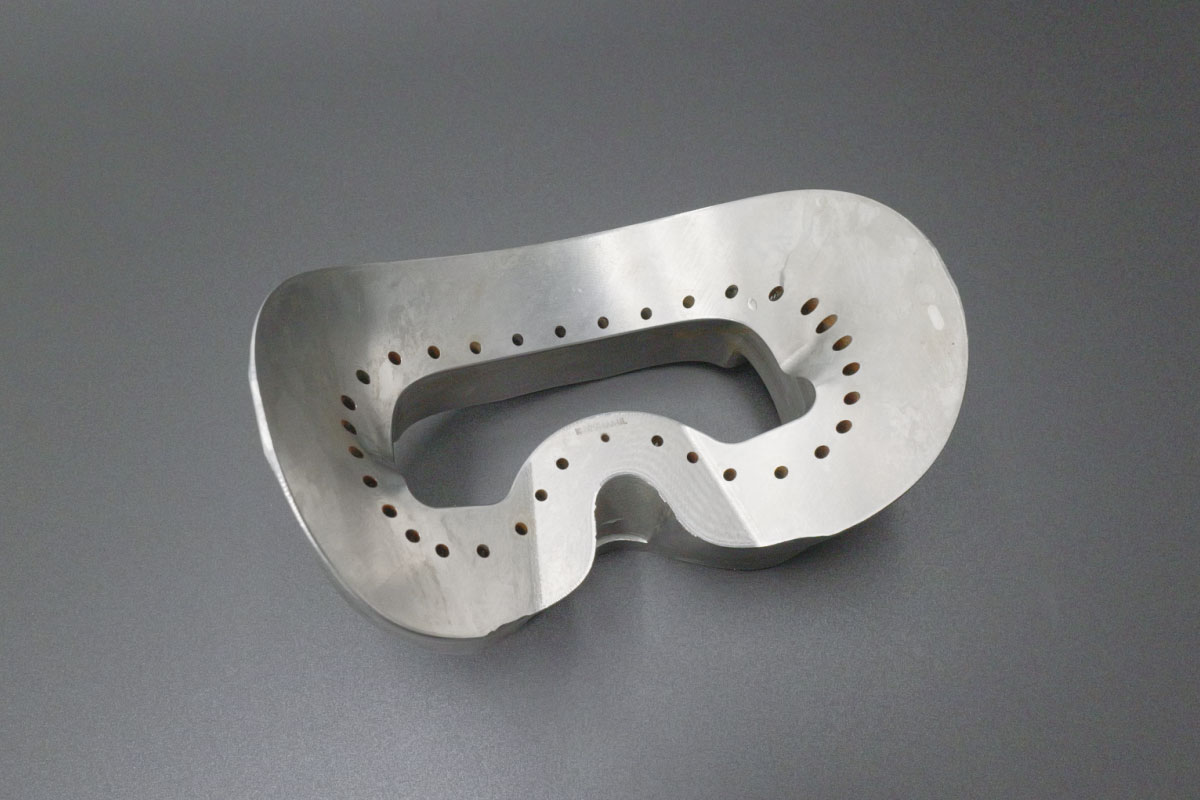
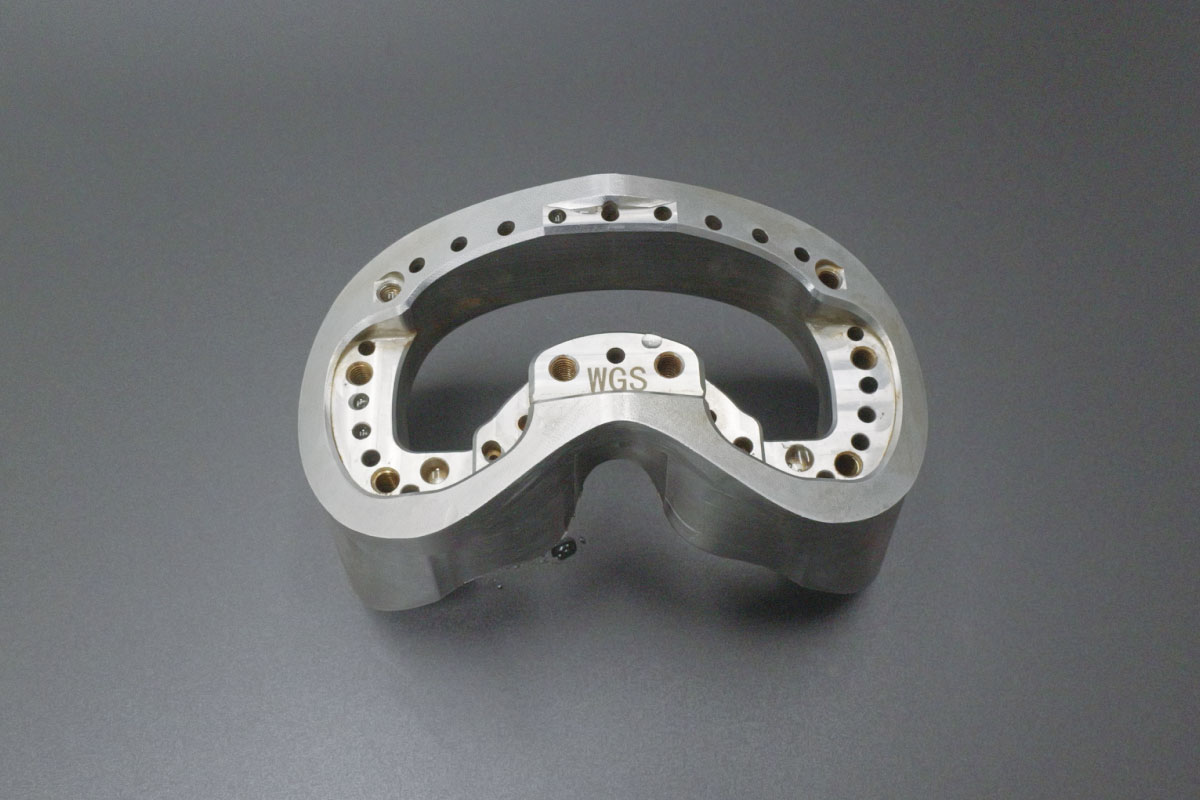
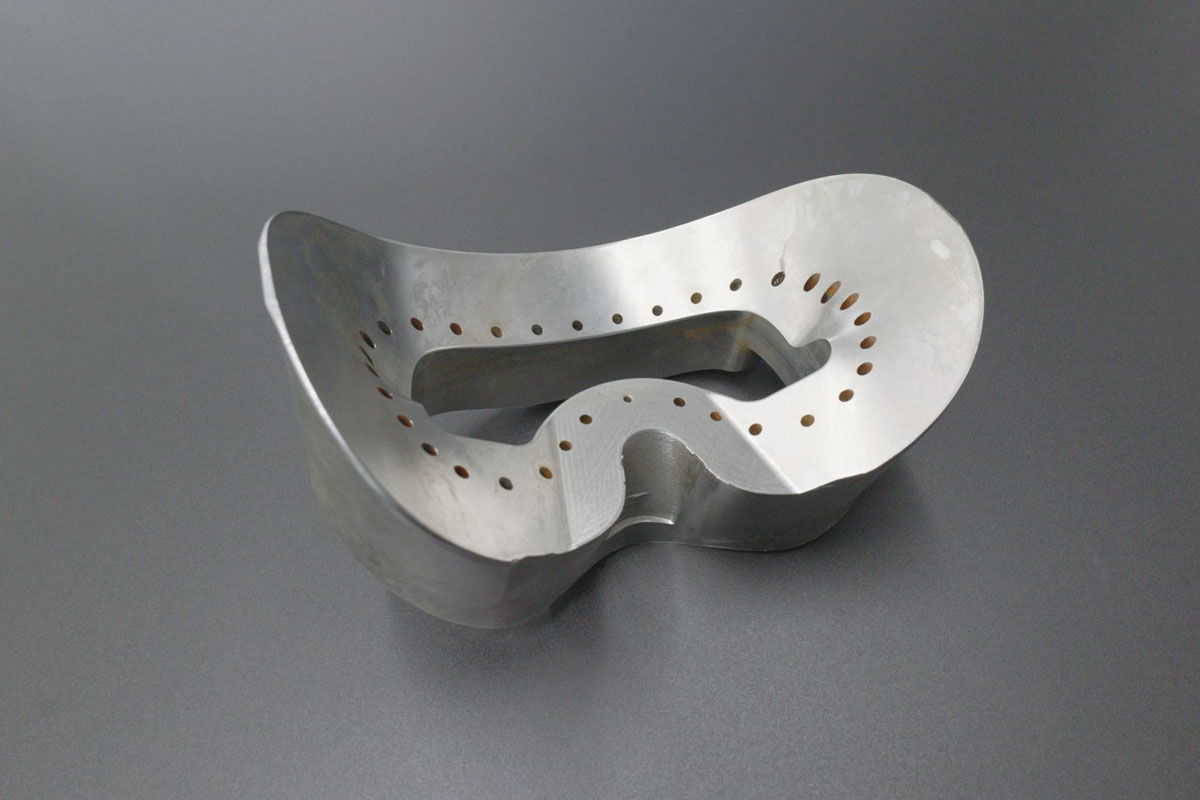
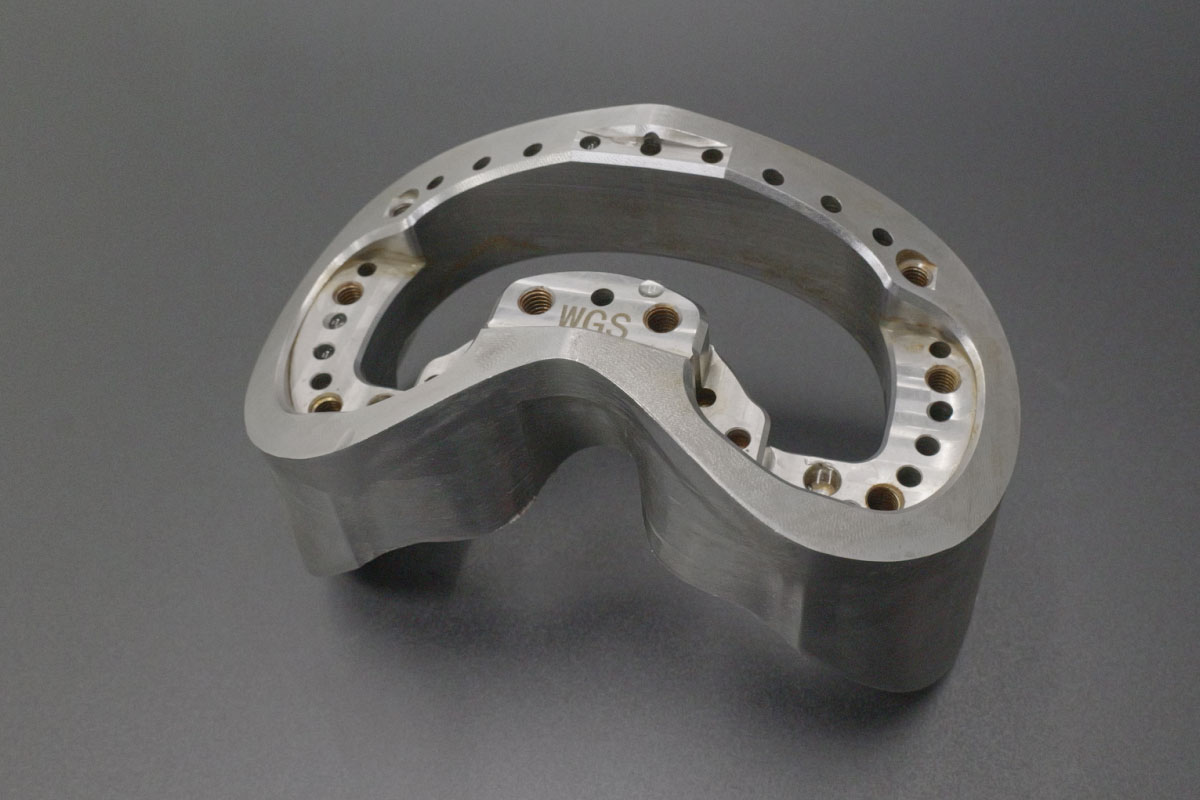
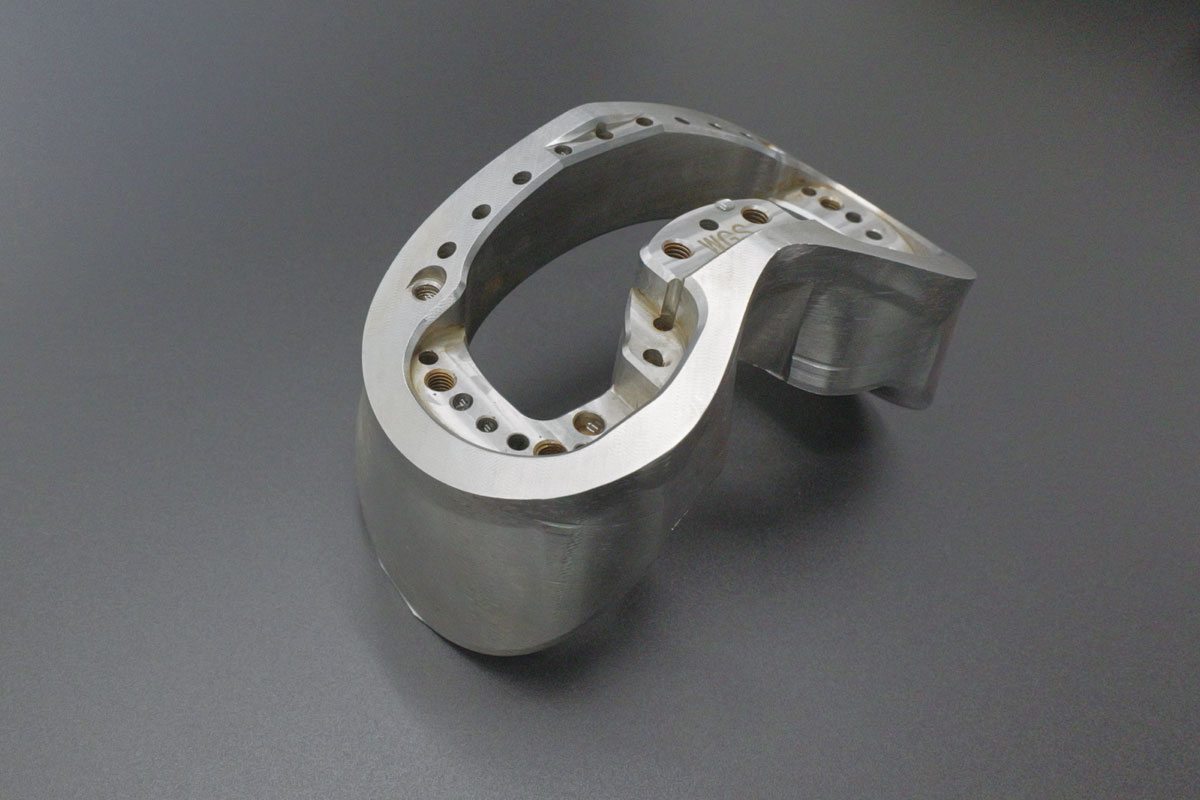
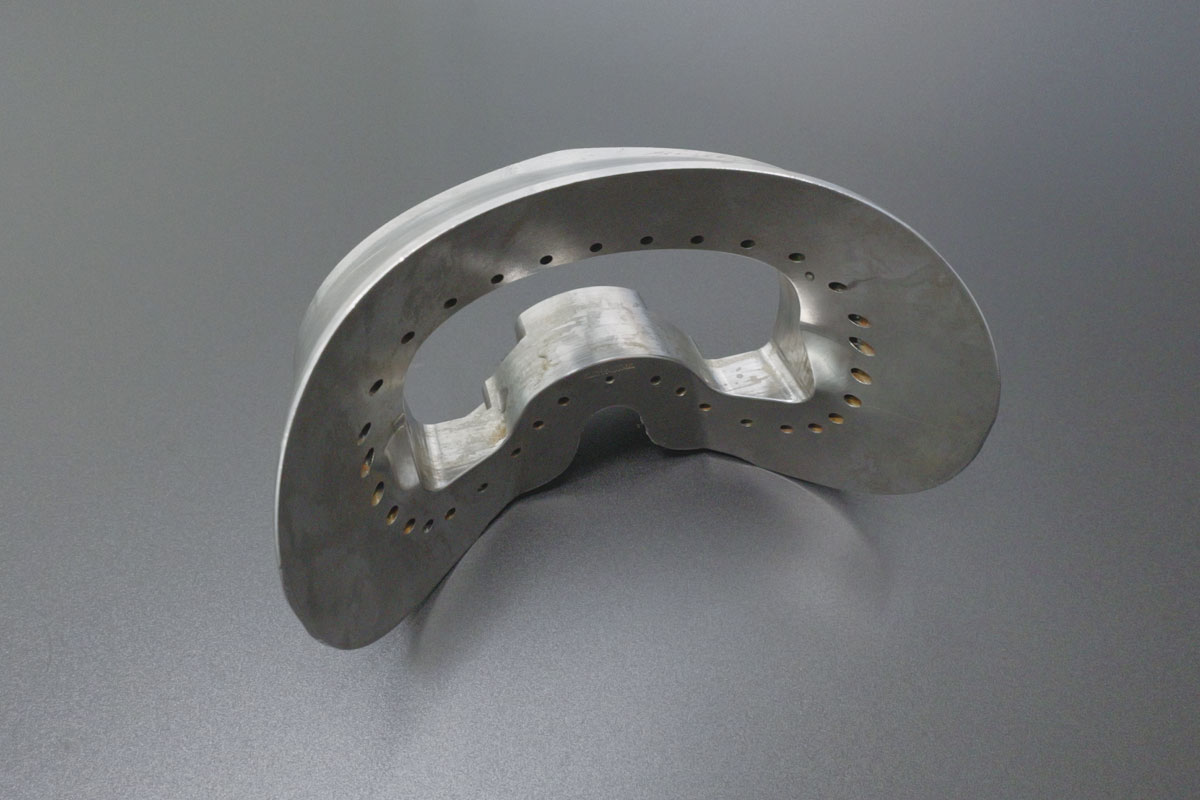
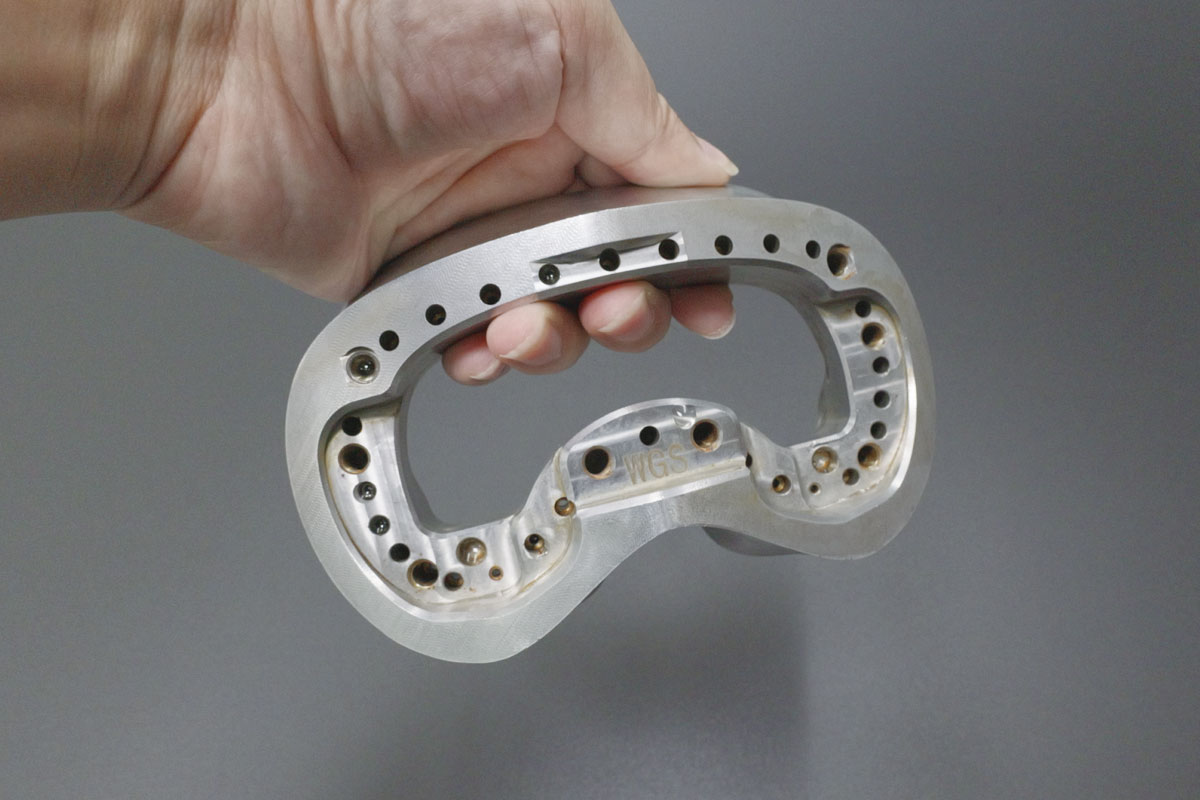
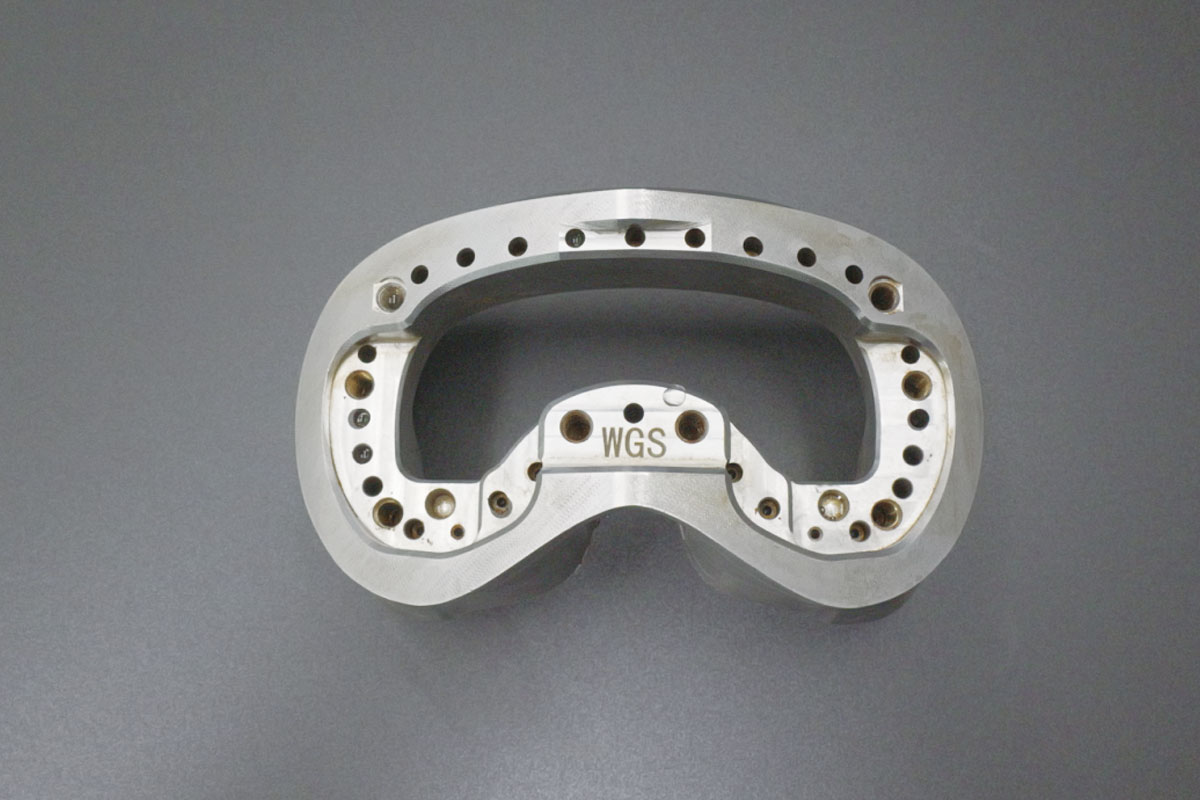
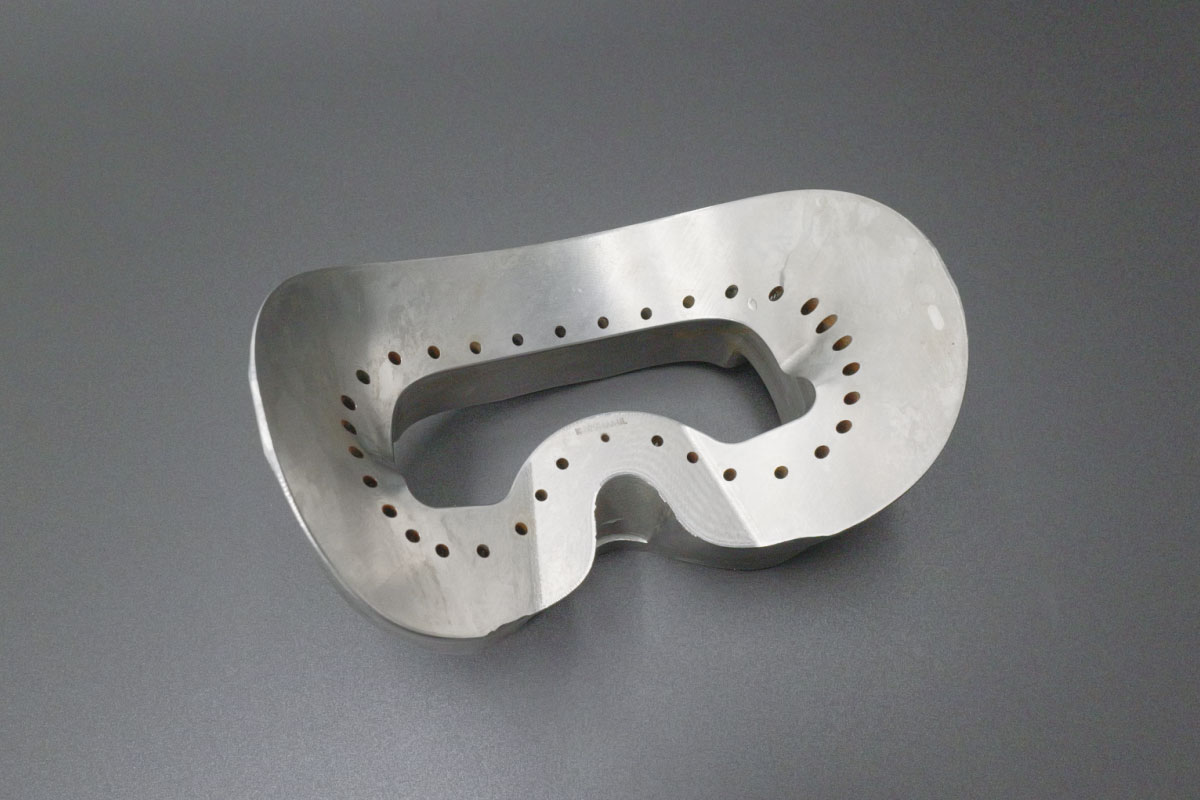
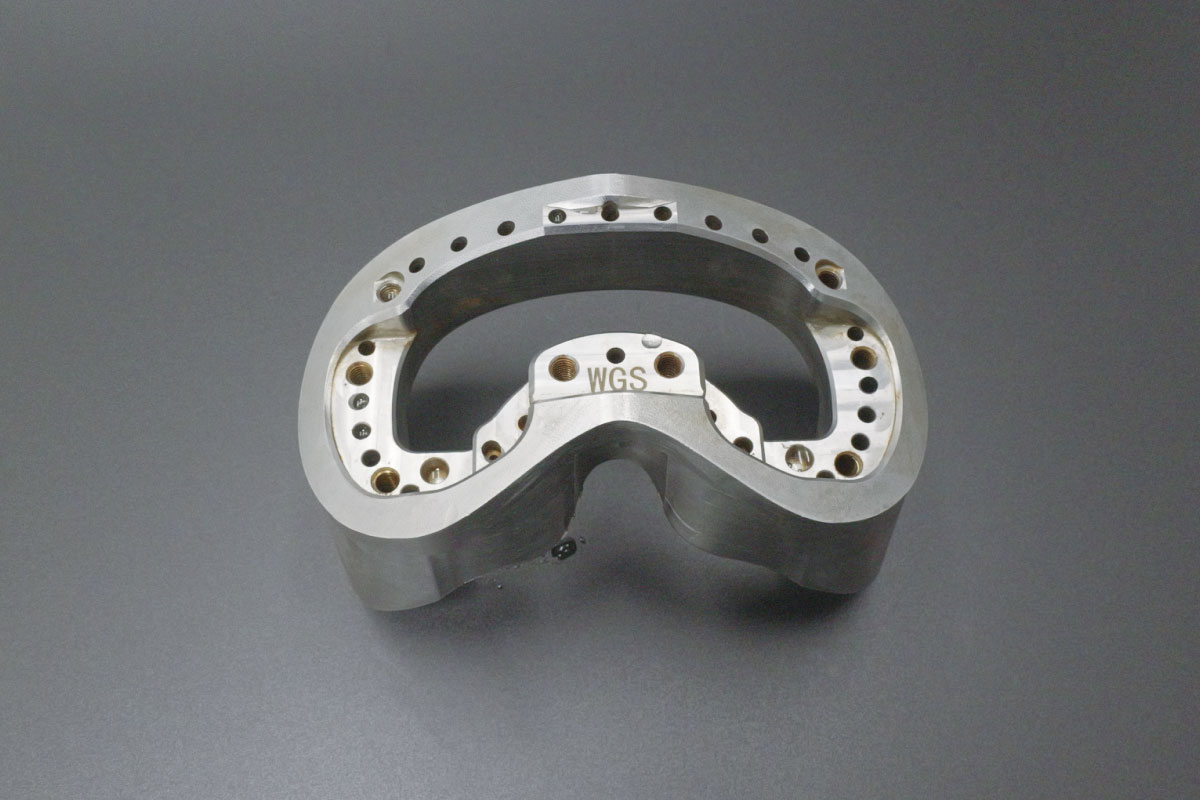
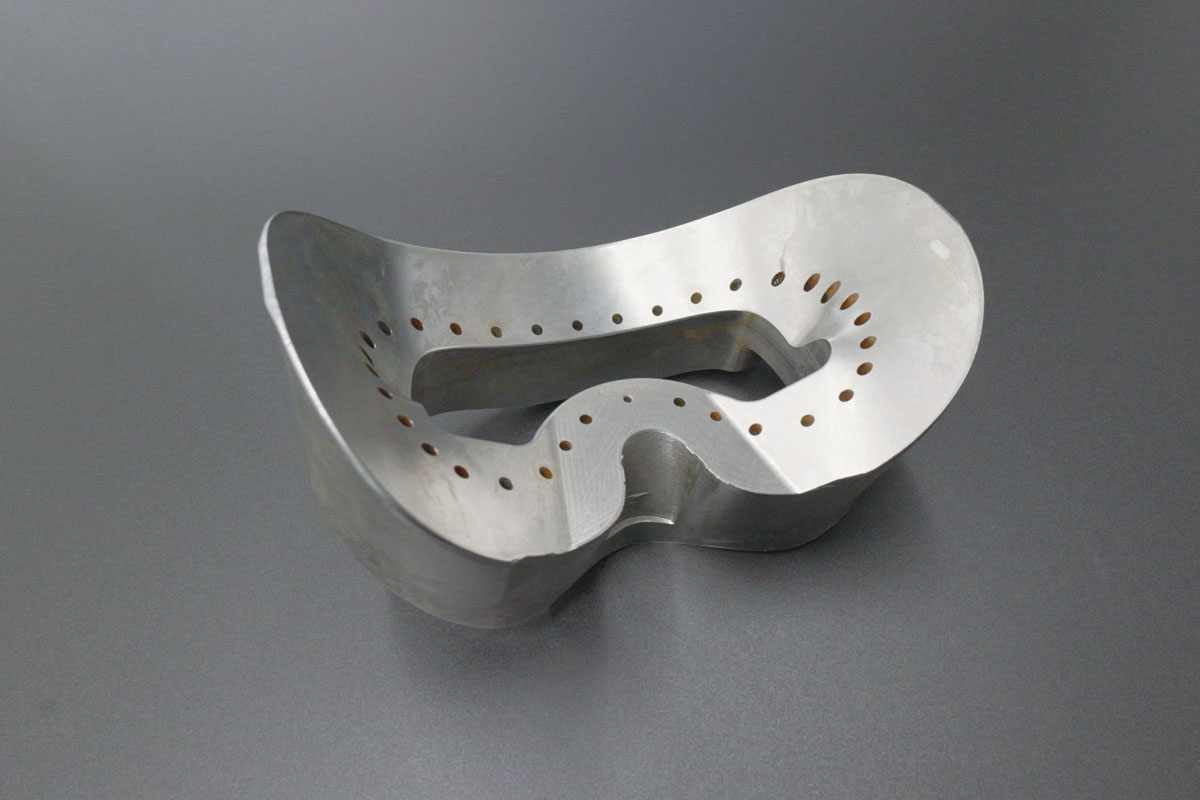
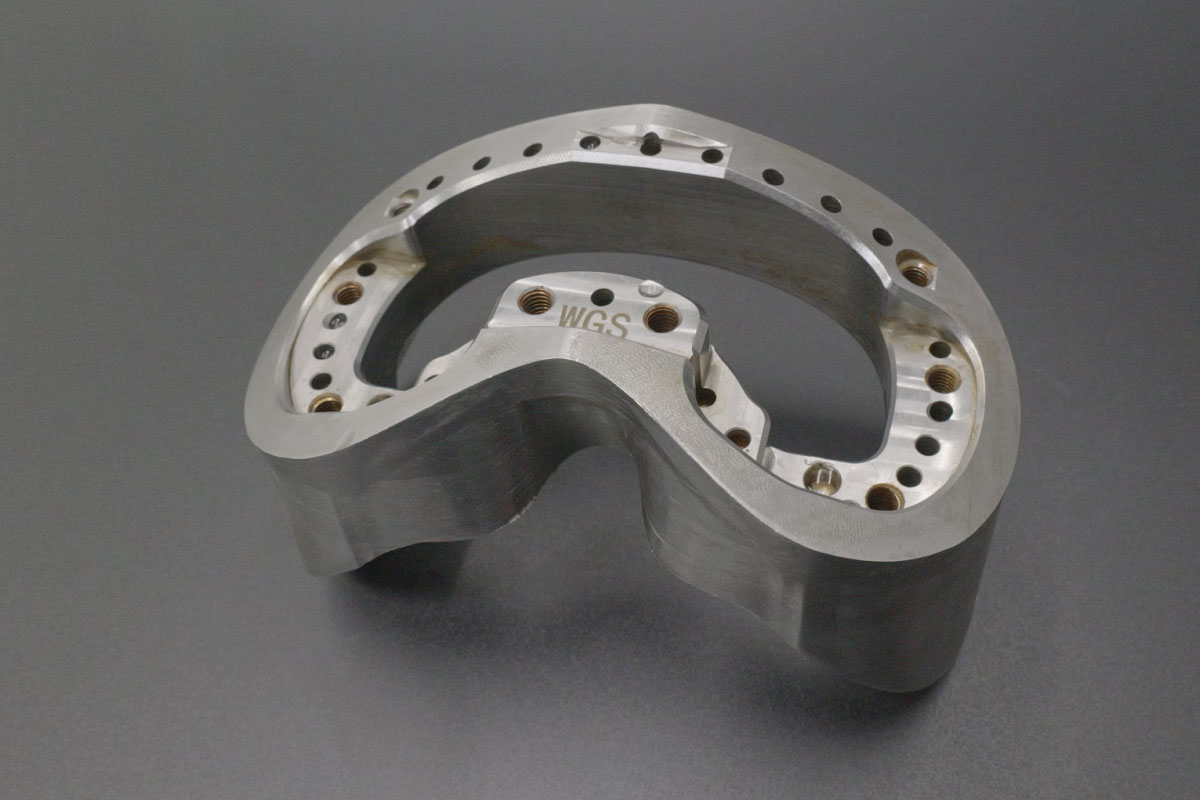
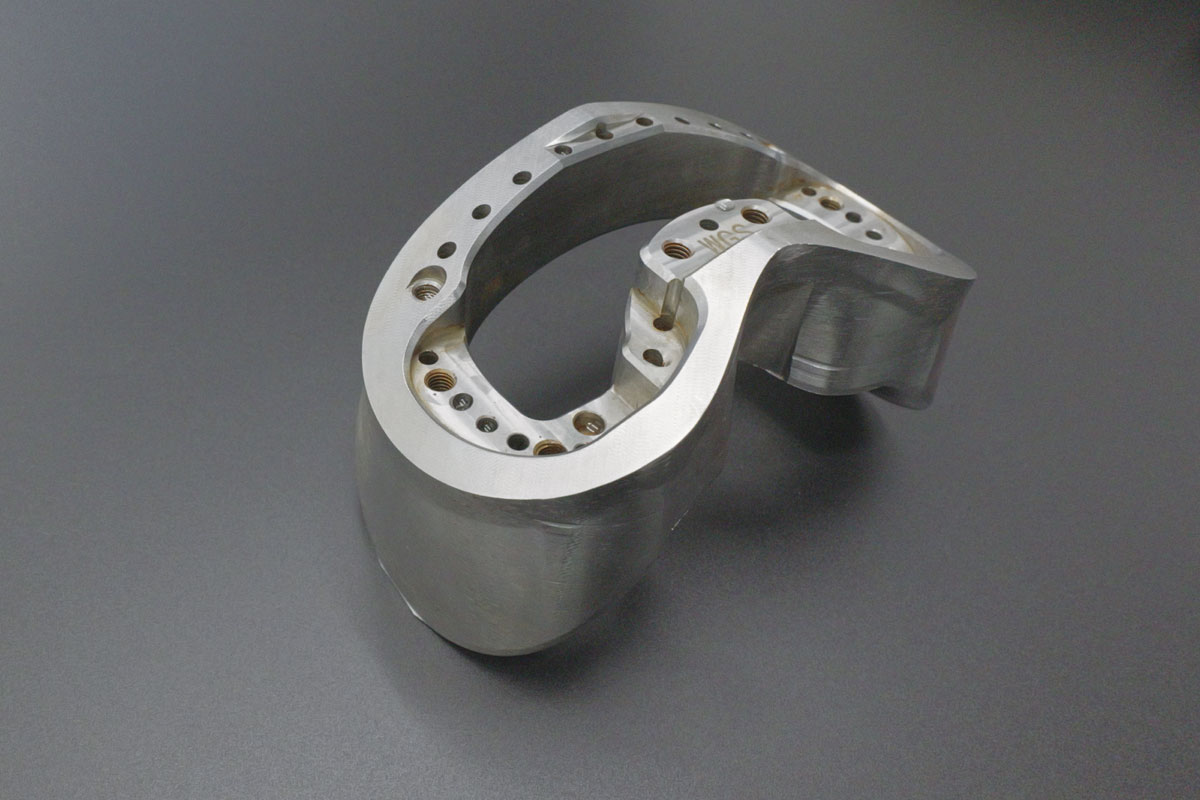
Z powodzeniem wyprodukowaliśmy precyzję45 # stalowe okulary do profilowaniado zastosowania linii montażowej okularów FPV. Ten niestandardowy armatur posiada złożone kontury profilowania i gęste tablice wielodworowe do precyzyjnego pozycjonowania korpusu okularu - stanowiące znaczące wyzwania produkcyjne, w tymwysokie zużycie narzędzi podczas obróbki stali 45 #, odchylenie wiercenia w gęstych tablicach otworóworazrygorystyczne wymogi antykorozyjne dla pełnego pokryciaUmiarkowana twardość i wytrzymałość stali 45 # powodują szybkie zużycie narzędzi i tworzenie się wbudowanych krawędzi przy użyciu konwencjonalnego narzędzia. Dzięki odpornym na zużycie narzędziom powlekanym, strategiom wiercenia stopniowego i kompleksowej obróbce antykorozyjnej dostarczyliśmy trwałe, dokładne wymiarowe oprawy spełniające wymogi trwałości linii produkcyjnej.

Przegląd projektu

Nazwa projektu 45 # Stalowe okulary do profilowania
Metryka kluczowa Specyfikacja
Tolerancja wymiarowa ±0,015 mm (krytyczne cechy profilowania i lokalizacji)
Dokładność pozycji otworu ± 0,01 mm (gęsta tablica otworów)
Wykończenie powierzchni Ra≤1,6μm (obróbane powierzchnie)
Obróbka antykorozyjna Powlekanie/pasywacja pełnego pokrycia
Materiał Stal 45# (równoważny AISI 1045)
Obróbka powierzchni Pełna powłoka antykorozyjna (pokryta/pasywowana)
Proces obróbki Precyzyjne frezowanie CNC + wiercenie

Kluczowe cechy techniczne

  • Zarządzanie zużyciem narzędzi ze stali 45#Charakterystyki materiałowe stali 45# powodują szybkie zużycie narzędzi i tworzenie się wbudowanych krawędzi przy użyciu konwencjonalnego narzędzia HSS. Wdrożonefrezarki odporne na zużycie z węgliku wolframuz powłokami AlTiN lub TiSiN — dostarczając do3.2x dłuższa żywotność narzędziai znacznie zmniejszenie czasu przestojów zmiany narzędzia [cytat: 1]. Wysoka twardość i odporność termiczna powłoki zwalczają zużycie kleju i zużycie dyfuzyjne typowe dla obróbki stali 45#.
  • Innowacje procesowe:
    • Strategia narzędziowania odpornego na zużycieNarzędzia węglikowe nanopowlekane na bazie TiAlSi z obróbką drobnych krawędzi (FET) utrzymują ostrość krawędzi, zmniejszając tworzenie się zabudowanych krawędzi i utwardzanie robocze w stali 45#. Narzędzia powlekane wykazują doskonałą odporność na zużycie utlenianie i stabilność termiczną przy podwyższonych temperaturach cięcia.
    • Zapobieganie odchyleniom wiercenia : Wyzwania wiercenia z gęstym otworem obejmują wędrówkę wiertniczą i pęknięcie ze stali 45 #. Wdrożoneprecyzyjne wiercenie średnie ze sztywnymi wiertarkami o długości stubnastępnie stopniowe sekwencje wiercenia (przy użyciu 50% zwiększeń głębokości) - zapobieganie chodzeniu wiertnika i utrzymywaniu dokładności pozycyjnej ± 0,01 mm [cytat: 6] [cytat: 2]. Dla stali 45 # zalecane parametry wiercenia: niskie prędkości (prędkość cięcia 20-30 m / min), umiarkowane zasilania (0,1-0,2 mm / r), z pełnym pokryciem płynu chłodzącego do ewakuacji chipu i rozpraszania ciepła.
    • Kompleksowa ochrona antykorozyjnaOchrona powierzchni pełnego pokrycia stosowana w celu zapobiegania korozji w środowisku produkcyjnym. Stal 45 # wymaga pełnej obróbki antykorozyjnej dla długoterminowej trwałości armatury. Zastosowanejednolita powłoka cynkowa lub kadmowaz kontrolowanym przygotowaniem powierzchni - badania rozpylania soli potwierdzają odporność na korozję na ponad 360 godzin przy prawidłowym zastosowaniu powłoki kadmowej [cytat: 7].
    • Kontrolowane parametry obróbki : Zoptymalizowane parametry cięcia dla stali 45# - umiarkowane prędkości cięcia (100-150 m / min do frezowania) zapobiegają przegrzaniu i utrzymują żywotność narzędzia, przy odpowiednim zastosowaniu płynu chłodzącego do zarządzania ewakuacją ciepła i szczupów.
  • Jakość powierzchni:
    • Precyzyjne wykończenie osiągaRa ≤ 1,6 μmwykończenie powierzchni na wszystkich obróbanych powierzchniach.
    • Pełne pokrycie antykorozyjne zapewnia długoterminową trwałość mocowania w środowisku produkcyjnym.

Weryfikacja jakości

Każdy składnik poddał się kompleksowej kontroli przy użyciuPomiar CMMdla dokładności wymiarowej (±0,015mm) i dokładności pozycyjnej masy gęstych otworów (±0,01mm), uzupełnionejbadania szorstkości powierzchni (Ra≤1,6 μm) oraztestowanie rozpylania solido weryfikacji powłoki antykorozyjnej.

Zastosowania przemysłowe

Rozwiązanie to pokazuje naszą wiedzę w zakresieprodukcja precyzyjnych armatur stalowychdo linii produkcyjnych o dużych ilościach, idealne do:
✓ FPV okulary montaż oprawy ✓ Narzędzia do produkcji elektroniki użytkowej ✓ Precyzyjne urządzenia do lokalizacji i profilowania ✓ Narzędzia przemysłowe wysokiego zużycia

Dlaczego współpracować z nami?

  • Udowodniona wiedza w45 # precyzyjna obróbka staliz zarządzaniem zużyciem narzędzi
  • Zaawansowanewiercenie gęstych otworówz zapobieganiem odchyleniom
  • Kompleksowyobróbka powierzchniowa antykorozyjnamożliwości
  • Ponad 12 lat doświadczenia w produkcji precyzyjnej w branży elektroniki konsumpcyjnej i sprzętu przemysłowego
Uzyskaj oferty obróbki CNC dla podobnych części

Poprzedni:Precyzyjna 6061 uszczelniona obudowa jamowa z głębokim czatem cienkiej ściany i kontrolą deformacji

Następny:Precyzyjne 6061 Pułe obudowy wyposażenia z czarnym twardym anodowaniem i cienką ścianą Chatter Control

Powiązane projekty

Maszynujmy Twoją wizję razem.

Gotowy do przekształcenia pliku CAD w niestandardową część? Prześlij swój projekt, aby uzyskać bezpłatną, precyzyjną ofertę.

Uzyskaj natychmiastową ofertę