

Obróbka aluminium 6061 do ±0,01 mm: podejście systemowe
Opublikowano w środę, 21. Październik 2026
Przewodnik treści:Uderzanie ±0,01 mm na aluminium 6061 nie polega na dokładności maszyny - polega na kontrolowaniu systematycznych błędów. Dowiedz się sprawdzonego procesu: kompensacji deformacji termicznych, kontroli wycieku wrzeciona, kontroli siły cięcia i monitorowania SPC, aby przekształcić kontrolę po inspekcji w zapobieganie procesu i osiągnąć stabilną partię
Wytwarzanie części aluminiowych 6061 do ± 0,01 mm nie dotyczy dokładności maszyn narzędziowych
6061 ma dobrą przetwarzalność i stabilne wymiary - nie ma problemu dla zwykłych części precyzyjnych. Ale gdy precyzja zostanie przesunięta do ±0,01 mm, okno procesu staje się znacznie węższe. Bez względu na to, jak wysoka jest dokładność maszyny, nadal będzie dryfować w produkcji partiowej. W tym momencie to, co inżynier procesów musi zrobić, nie jest dostosowaniem parametrów, lecz utrzymywaniem kilku systematycznych źródeł błędów: ciepła, wycieku, siły cięcia i monitorowania danych.
Deformacja termiczna: najpierw zmierz, a następnie porozmawiaj o kompensacji
Na poziomie ±0,01 mm wydłużenie termiczne wrzeciona i śruby kulowej często zużywa ponad 30% budżetu błędu. Obróbka bezpośrednio bez pomiaru cech cieplnych jest jak regulacja kompensacji narzędzia z zawieszonymi oczami.
Bardziej niezawodnym podejściem jest uruchomienie maszyny bez czynności przez osiem godzin przed obróbką partiową, rejestrowanie przedłużenia osi wrzeciona i przesunięcia pozycjonowania osi Z oraz zbudowanie " wzrost temperatury—kwota kompensacji" Stoł wyszukiwania. Maszyny z czujnikami temperatury mogą mieć CNC bezpośrednio dostosować wartości kompensacyjne. Maszyny bez tej funkcji również nie są beznadziejne - kalibruj punkt zero Z raz na pierwszej części, a następnie sprawdź na miejscu za pomocą części standardowej co dwie godziny i ręcznie przesunij długość narzędzia. Kłopotliwe, ale działa.
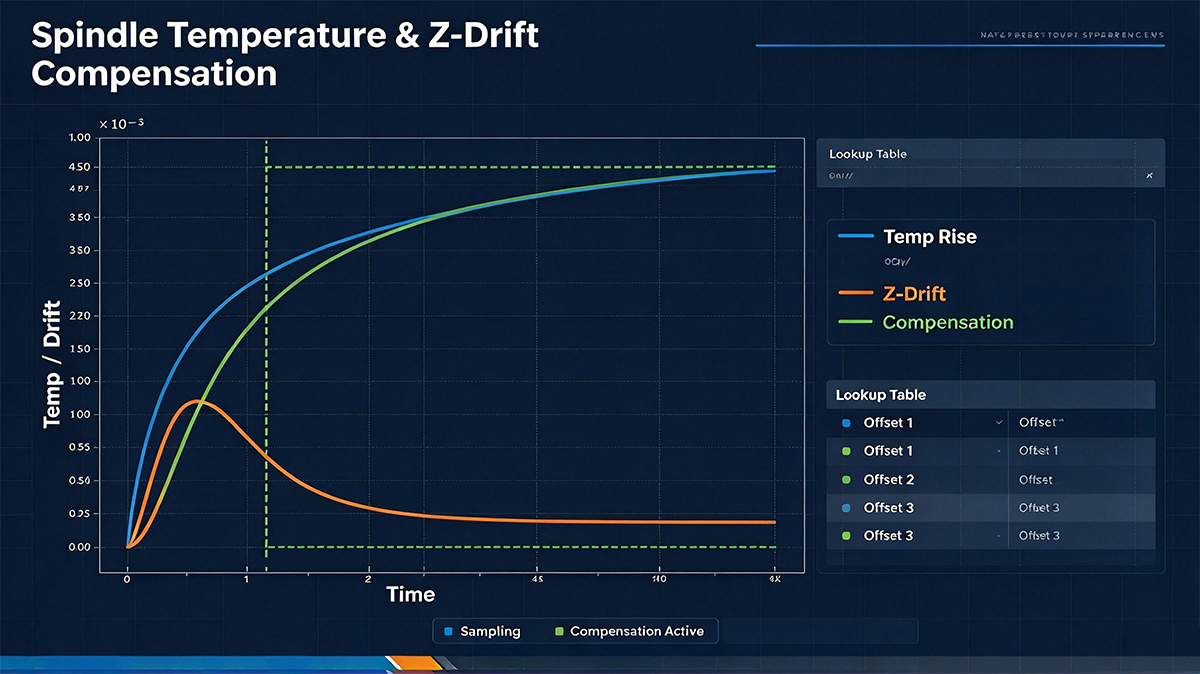
Wzrost temperatury wrzeciona i krzywa kompensacji dryfu w kierunku Z
Wypływ wrzeciona i dynamiczna równowaga narzędzia: najpierw sprawdź stożkę, a następnie omówić uchwyty narzędzi
Utrzymanie promieniowego wycieku wrzeciona w granicy 0,005 mm jest podstawą. Jeśli jest poza specyfikacją, nie spiesz się wymieniać wrzeciona - sprawdź, czy stożka jest czysta i czy powierzchnia łącząca się z szpilem jest uszkodzona. Wyklucz te dwa miejsca przed rozważeniem szlifowania i naprawy.
Po stronie narzędzia, młyny końcowe poniżej Φ6mm działające powyżej 12000r / min - wibracje odśrodkowe z nierównowagi bezpośrednio staną się znakami chatter ściany bocznej i rozproszeniem wymiarowym. Uchwyty narzędzi i narzędzia powinny poddawać się dynamicznemu równoważeniu klasy G2.5 jako zestaw, a przesunięcie powinno być utrzymywane w granicach średnicy 4x, jeśli to możliwe. Po załadowaniu narzędzia sprawdź wyciekanie ostrza za pomocą wskaźnika tarczy - jeśli przekracza 0,008 mm, zmień uchwyt na narzędzie lub ponownie zacisk. Nie uspokajaj się.
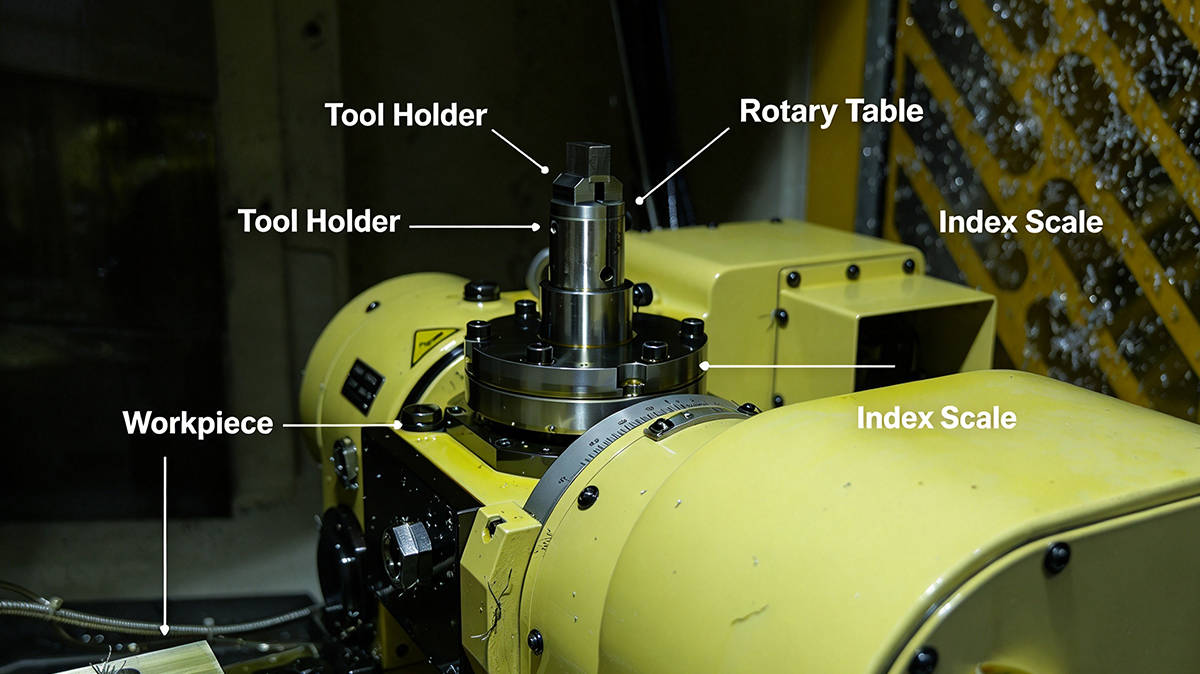
Kontrola dynamicznego równoważenia i wycieku zespołu narzędzi
Siła cięcia: zablokowanie parametrów wykończenia, nie pozwól operatorom dostosowywać się w czasie lotu
Wykończenie 6061 podąża za szybkim, małym zaangażowaniem promieniowym, umiarkowanym podejściem podawania na zęb - celem jest tłumienie promieniowych wahań siły cięcia. Dopuszczenie wykończenia powinno być kontrolowane na 0,15-0,25 mm, frezowanie wspinaczne, stałe zaangażowanie promieniowe. W przypadku części cienkowściennych, symetrycznego usuwania materiału lub wsparcia pomocniczego - nie ma potrzeby tego rozwijać.
To, co łatwo pomijać, to płyn cięcy. Niestabilne stężenie i przepływ mogą spowodować nagromadzenie się krawędzi, ponieważ smarowanie waha się, a wymiary zmienią się nagle wraz z nim. Jest jeszcze jeden punkt: parametry wykończenia powinny być zapisane do zablokowanego programu, a operatorzy nie powinni przypadkowo dostosowywać nadużywania zasilania na miejscu. Ta zasada wygląda na sztywną, ale dokładnie tak zachowana jest spójność partii.
SPC: przekształcenie inspekcji w zapobieganie procesu
W przypadku kluczowych wymiarów, takich jak średnice otworów i wysokości kroków, użyj wykresów sterowania Xbar-R. Próbka 5 sztuk na partię, jedna grupa co dwie godziny. Na podstawie tolerancji ±0,01 mm utrzymać limity kontrolne w granicach 50% pasma tolerancyjnego, z docelowym CPK ≥1,33.
Jeśli 7 kolejnych punktów wzrostu lub jeden punkt przekracza 2σ, zatrzymać maszynę i sprawdzić dryf termiczny i zużycie narzędzia. Jednocześnie rejestruj korespondencję między żywotnością narzędzia a odchyleniem wymiaru i ustal progi ostrzegawcze dotyczące zmiany narzędzia. Po zakończeniu tego kroku kontrola zmienia się z " autopsja po śmierci" do " Wczesne ostrzeżenie. "
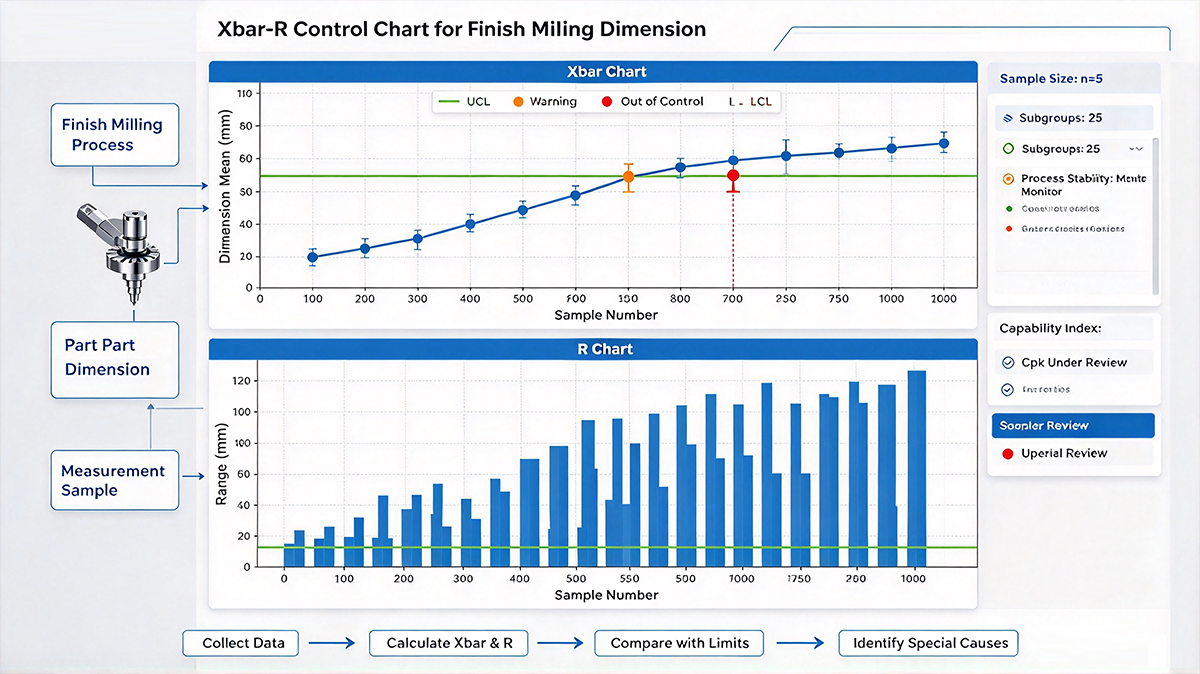
Interfejs monitorowania wykresu sterowania SPC do wykończenia wymiarów frezowania
W końcu zależy to od systemu, a nie od parametrów
Aby utrzymać stabilność części aluminiowych 6061 w granicach ±0,01 mm, niezależnie od tego, jak doskonale są dostosowane indywidualne parametry, to nie wystarczy. Deformacja termiczna, stan wrzeciona i narzędzia oraz wahania siły cięcia muszą być umieszczone w tym samym kontrolowanym systemie, a następnie dane SPC powinny być wykorzystywane do podejmowania decyzji. Zaleca się najpierw zbudować tabelę wyszukiwania kompensacji termicznej i specyfikację inspekcji wycieku narzędzia. Te dwa są szybkie do wdrożenia i zapewniają oczywiste wyniki, a następnie można promować monitorowanie wykresów kontrolnych. Tylko wtedy, gdy jest uruchomiona zamknięta pętla pomiaru - kontrola kompensacyjna, można zagwarantować spójność partii.
Poprzedni:Wyzwania uszczelniania w frezowaniu CNC korpusu zaworu aluminiowego 7075
Następny:Nie więcej / Koniec