

Procédures de contrôle de la qualité
Publié le mercredi 12. janvier 2005
Guide du contenu :Usinage CNC: rugosité de surface ra ≤ 0,8 μm (moule de précision: RA ≤ 0,2 μm); Fréquence de compensation d'usure de l'outil ≤ 500 pièces / outil.
Phase de conception:
Examen du dessin: conforme aux spécifications de tolérance géométrique ISO 8015:2025; tolérances de dimension critique ≤±0.02mm.
Sélection du matériau: Dureté du matériau correspondant (HRC 48-62) en fonction des exigences de durée de vie du moule; fournir la certification ISO 6892-1:2025 des matériaux.
Etape de traitement:
Usinage CNC: rugosité de surface ra ≤ 0,8 μm (moule de précision: RA ≤ 0,2 μm); Fréquence de compensation d'usure de l'outil ≤ 500 pièces / outil.
Traitement thermique: Déviation de dureté d'éteinte sous vide ≤±1,5 HRC; fluctuation de température de trempage ≤±5℃ (conforme à AMS 2750F).
Traitement de surface: erreur d'épaisseur de revêtement PVD ≤±0.3μm; adhésion du revêtement ≥80N (testé selon ASTM C1624).
Assemblée & Débugage :
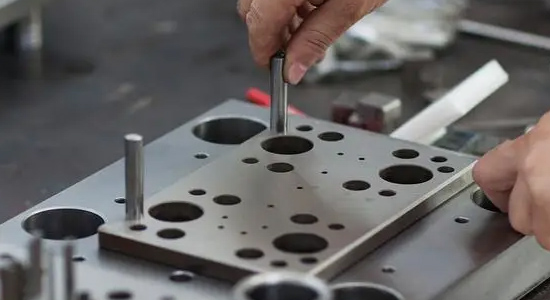
Interruption de serrage du moule ≤0.03mm; coefficient de frottement du coulissant ≤0.1 (après lubrification).
Cours d'essai ≥3 fois; doit passer le test de stabilité ISO 20417:2025 avant la production en masse.
Article d'inspection | Outil/Méthode | Critères d'acceptation | Fréquence |
|---|---|---|---|
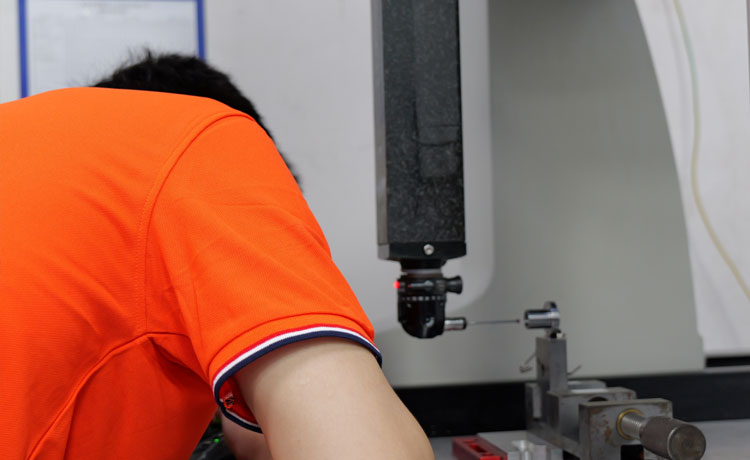
Précision dimensionnelle | Machine de mesure de coordonnées | Dimensions critiques CPK ≥1.33 | Inspection complète par lot |
Dureté de surface | Testeur de dureté Vickers (HV 0,5) | Dureté à ±2 % de la valeur nominale | Échantillonnage par lot de traitement thermique |
Adhésion revêtement | Cross-Cut + Pull-Off Test | Pas de pelage (ASTM D3359 Classe 5B) | 1 pour 100 pièces |
Vérification de la durée de vie du moule | Compteur de cycles + Métallographie | Pas de fissures/déformation avant 500k cycles | Première pièce & Révérification annuelle |
Classification des défauts:
Catégorie A (grave): erreur de taille & gt; 0,1 mm, fissures, pelage du revêtement → mise au rebut immédiate.
Catégorie B (majeure): rugosité de surface supérieure, écart de dureté > 3% → Rétravail + inspection complète.
Catégorie C (légère): rayures superficielles non critiques (profondeur & lt; 0 & gt;.
Mesures correctives :
Analyse des causes sous - jacentes: rapport 8d sous 48 heures avec ostéogramme et analyse 5why.
Optimisation préventive: mise à jour de la base de données des paramètres de processus; déclencher un audit interne ISO 9001:2025.
Livraison des documents:
Obligatoire: certification des matériaux, courbe de traitement thermique, rapport d'inspection grandeur nature, Déclaration de conformité RoHS / svhc.
En option: rapport d'analyse de processus de moule CAE, dfmea (Design Failure Mode Analysis).
Acceptation sur place:
Test fonctionnel: bon taux ≥ 99,5% dans 100 productions consécutives.
Exigences de sécurité: bord ARRONDI (R ≥ 0,2 mm); Résistance à la terre ≤ 0,1 Ω (pour moule antistatique).
Notes :
Tous les processus nécessitent la certification IATF 16949: 2025 pour l'industrie automobile (pour les moules automobiles);
Exigences environnementales: taux de recyclage des déchets ≥95%, conforme à la directive UE 2025/CE sur la fabrication verte.
Précédent :Norme de détection 3D
Suivant :Normes de finition du moule